Der mathematische Aspekt: Infrarot-Trocknung bei Pulverbeschichtungen
Wenn man in einem Geschäft mit geringen Gewinnen arbeitet, sind die Betriebskosten das große Problem. Die meisten Werkstätten, die ich kenne, verwenden immer noch diese riesigen Konvektionsöfen. Im Grunde handelt es sich dabei um riesige Heizgeräte, die den ganzen Raum erwärmen müssen, nur um ein paar Teile zu trocknen. Das ist eine Verschwendung.
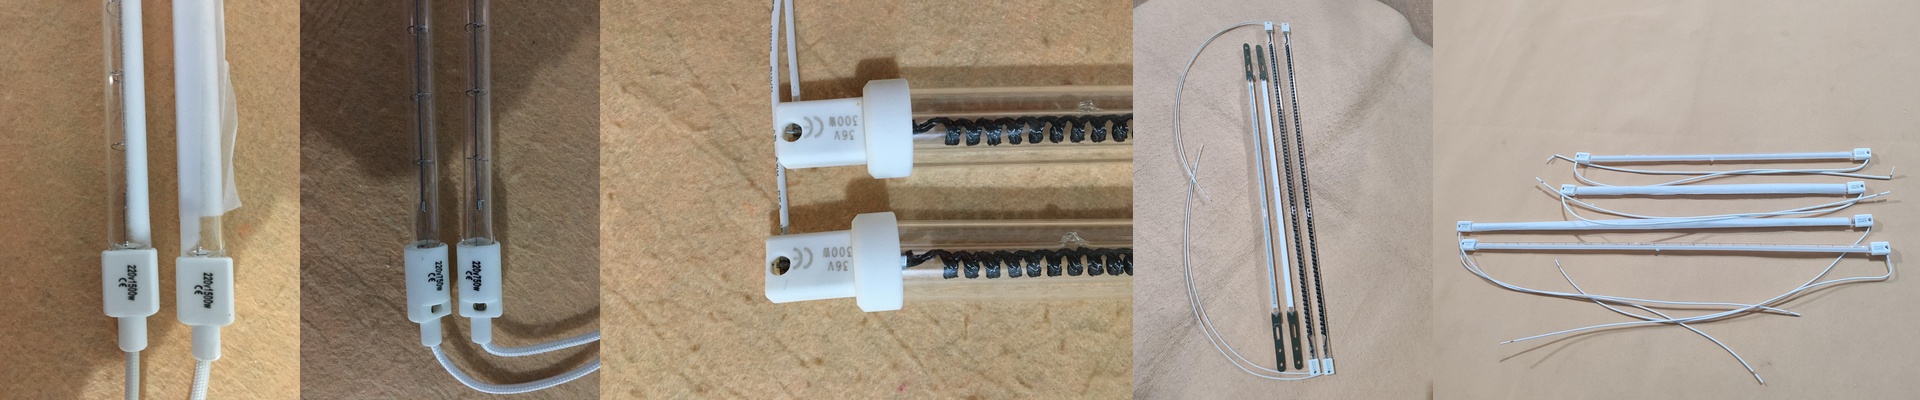
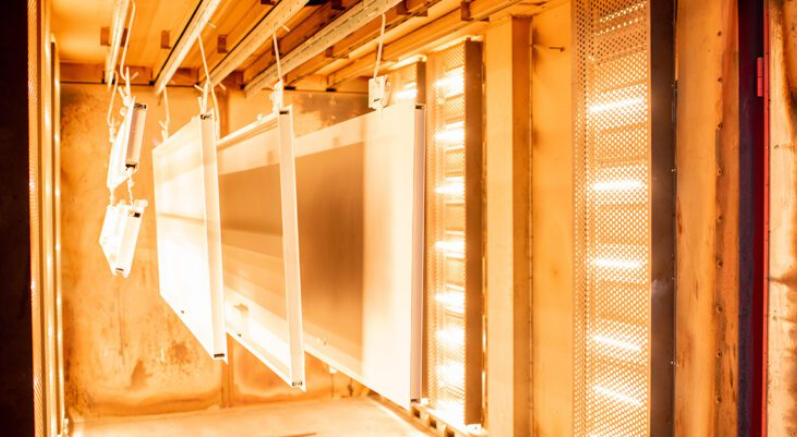
Wir machen es anders: Wir bringen die Wärme direkt auf das Metall. Hochleistungs-Infrarotstrahler treffen direkt auf das Pulver. Dadurch können die Trocknungszeiten von 20 Minuten auf etwa 3 Minuten reduziert werden. Das ist eine enorme Verbesserung.
Höhere Produktivität
Bei der Konvektionsheizung geht es darum, Luft zu bewegen – bei der Infrarotheizung hingegen um Strahlung. Wir verwenden Kurzwellenemitter, die direkt durch die Pulverschicht hindurch auf die Metalloberfläche wirken. Dadurch trocknet das Material von innen nach außen. Das Ergebnis ist eine widerstandsfähigere Beschichtung sowie eine schnellere Produktionsgeschwindigkeit. Zudem wird der Platzbedarf verringert. Stellen Sie sich vor, man würde einen 30 Fuß langen Ofen durch einen 10 Fuß langen Infrarottunnel ersetzen – plötzlich hat man wieder viel mehr Platz für weitere Produktionslinien.
Die Herausforderungen
Es handelt sich dabei zwar nicht um eine kostenlose Lösung. Man tauscht eine langsame, gleichmäßige Wärmestrahlung gegen hohe Energiedichten aus. Das bedeutet, dass die elektrischen Anlagen entsprechend ausgelegt sein müssen. Wenn die Leitungen alt sind, können die Sicherungen sofort auslösen, sobald die Heizelemente ihre volle Leistung erreichen. Das ist ein Problem, das man unbedingt vermeiden sollte. Ich empfehle immer, spezielle Leitungen einzubauen, damit die Heizelemente schnell ein- und ausgehen können.
Der ideale Balancepunkt
Infrarotheizung ist zwar schnell – manchmal aber auch zu schnell. Wenn die Teile tiefere Ecken oder unterschiedliche Dicken haben, kann es zu „heißen Punkten“ kommen. Dabei verbrennt das Pulver an den Rändern, bevor die tieferen Bereiche überhaupt erwärmt werden. Es gilt also, einen optimalen Ausgleich zwischen der Entfernung der Emittoren und der Geschwindigkeit des Transportbandes zu finden.
Hier ist ein Trick, den wir oft anwenden: Eine hybride Lösung. Zuerst wird die Infrarotheizung verwendet, anschließend wird das Material durch eine kleine Konvektionszone geführt, damit alles gleichmäßig getrocknet wird. Das ist die beste Methode, um zu verhindern, dass die Beschichtung an den schweren Stahlteilen blubbert.