Jak sprawić, by matematyka się sprawdziła: utwardzanie w podczerwieni w procesie pokrywania powłokami proszkowymi
Gdy pracujesz w branży o niskich marżach, koszty operacyjne stanowią prawdziwy problem. Większość zakładów, które znam, nadal używa tych ogromnych pieców konwekcyjnych. To właściwie gigantyczne grzejniki, które nagrzewają całe pomieszczenie tylko po to, by utwardzić kilka elementów. To strata energii.
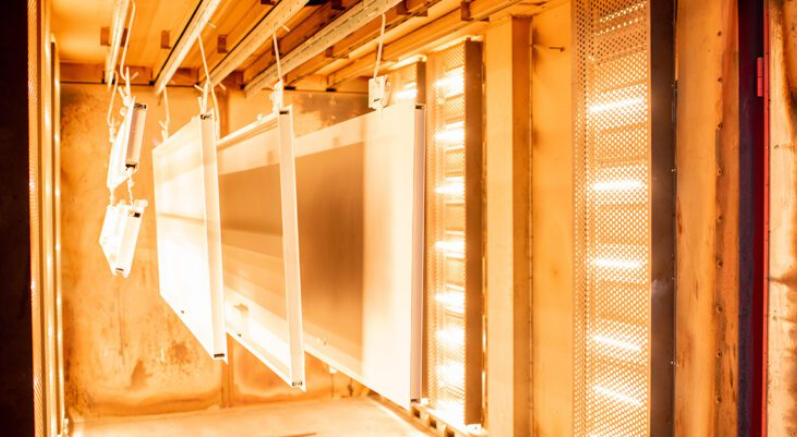
My postępujemy inaczej – przenosimy źródło ciepła bliżej metalu. Utrwalanie proszku przy użyciu promieniowania podczerwonego odbywa się bezpośrednio na powierzchni metalu. Dzięki temu czas utwardzania spada z 20 minut do około 3 minut. To naprawdę duża różnica w codziennej pracy.
Przyspieszenie produkcji
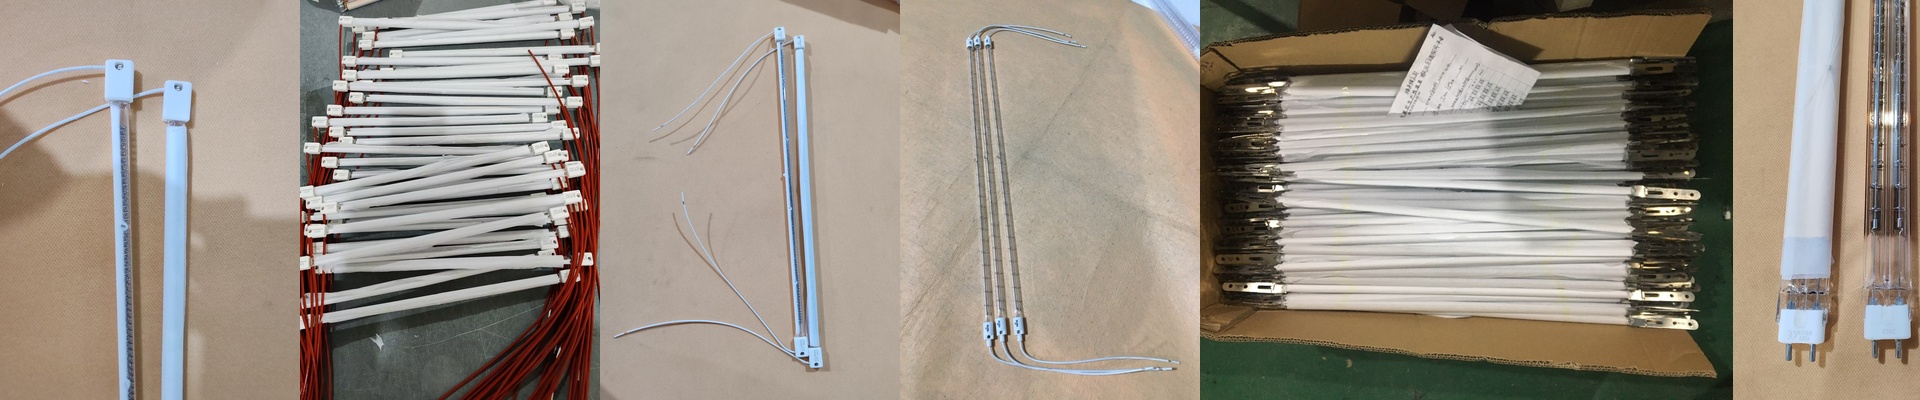
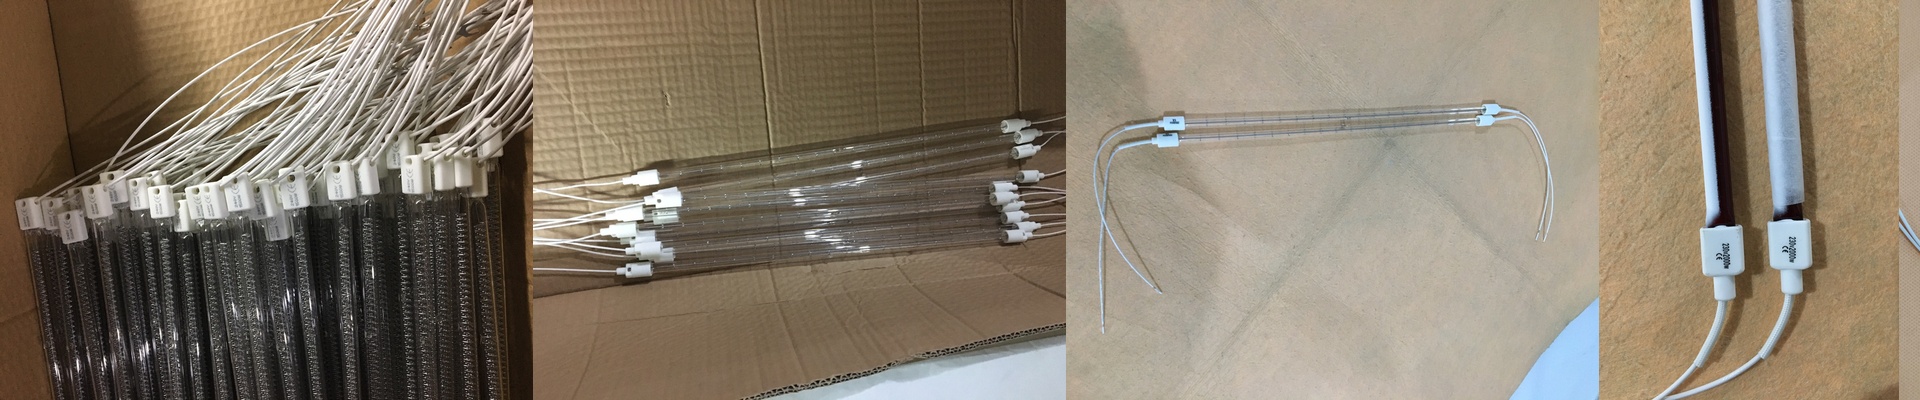
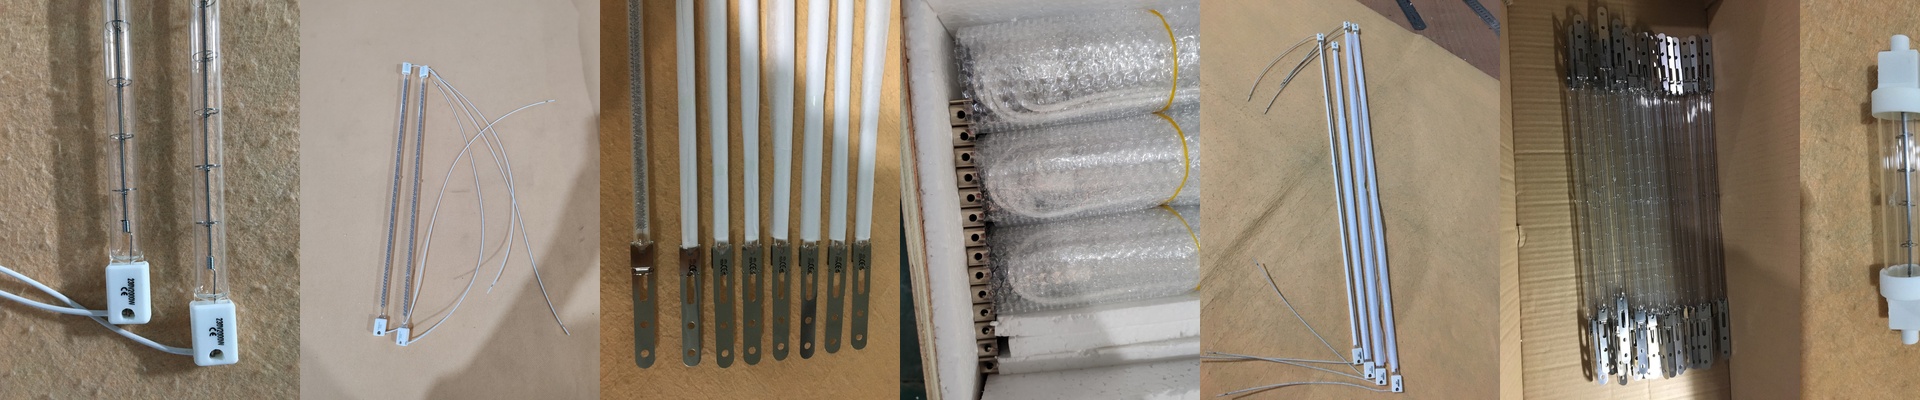
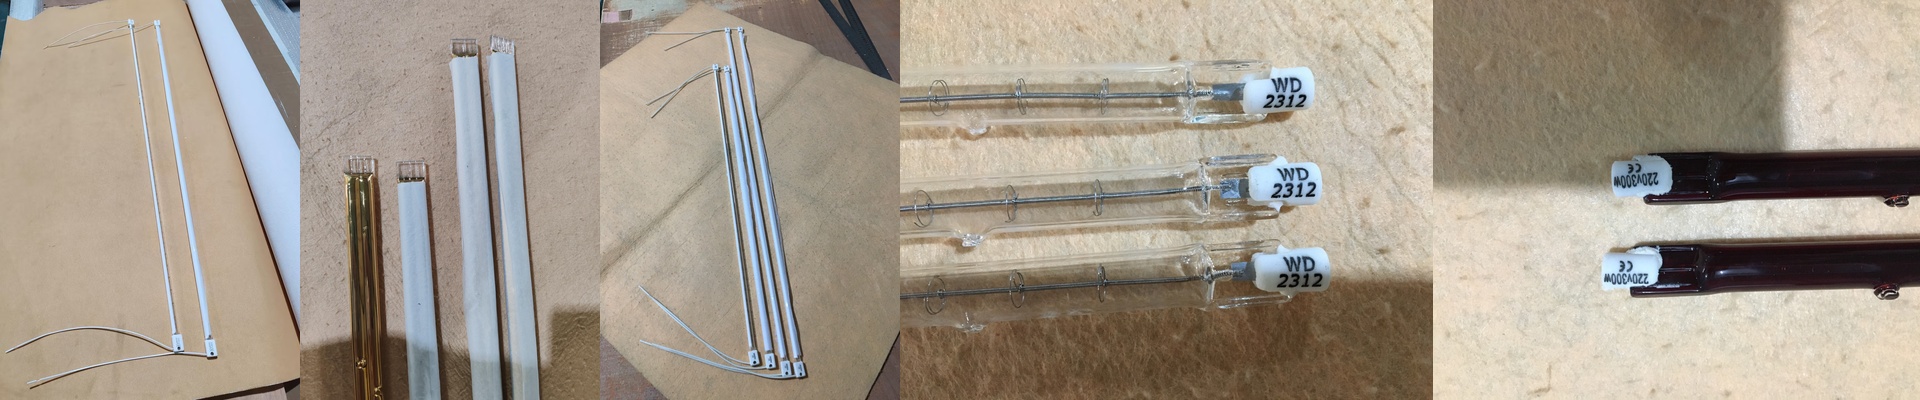
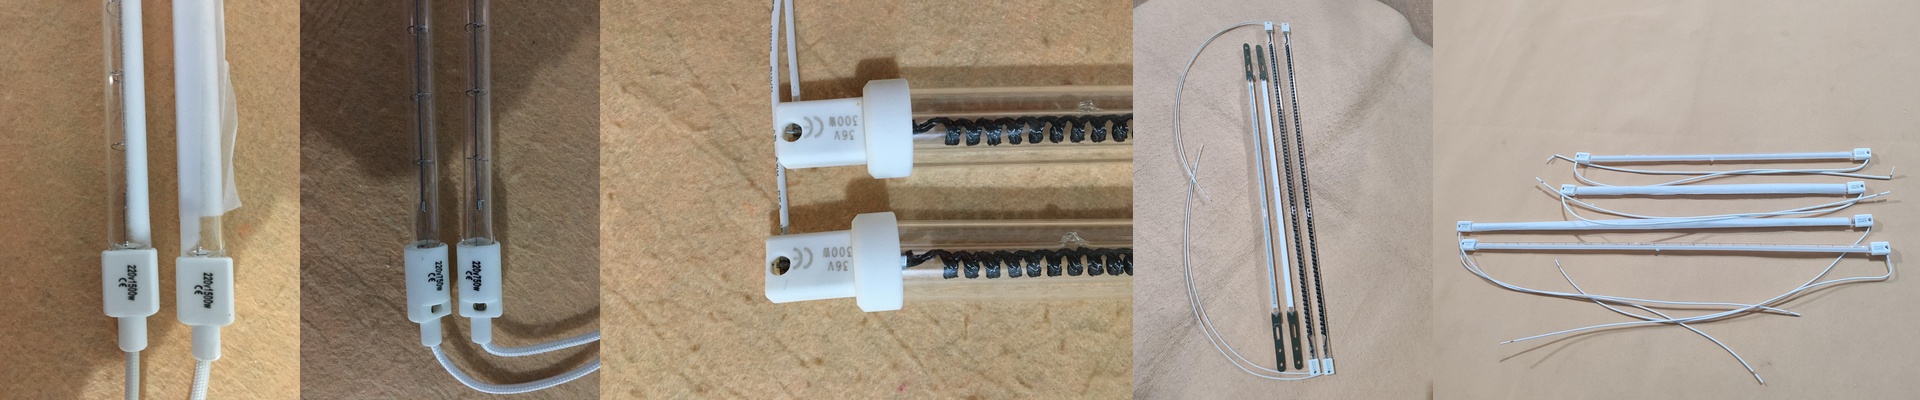
W przypadku pieców konwekcyjnych chodzi o ruch powietrza, natomiast w przypadku promieniowania podczerwonego chodzi o samą radiację. Używamy emiterów krótkofalowych, które przenikają przez warstwę proszku i docierają bezpośrednio do powierzchni metalu. Dzięki temu utwardzanie następuje od wewnątrz. Efektem jest odporniejsza powłoka oraz znacznie szybsza produkcja. Ponadto zmniejsza się również powierzchnia zajmowana przez piece. Wyobraź sobie zastąpienie pieca o długości 30 stóp tunelem podczerwonym o długości 10 stóp. Nagle masz dużo więcej miejsca na kolejne linie produkcyjne.
Wady tego rozwiązania
Oczywiście nie mogę powiedzieć, że to rozwiązanie jest bezkosztowe. Musisz pogodzić się z faktem, że zamiast powolnego, stałego ogrzewania, masz do czynienia z intensywnym przepływem energii. To oznacza, że twoje panele elektryczne muszą być przygotowane na tak duże obciążenia. Jeśli twoja instalacja elektryczna jest stara, wyłączeni zostaną bezpieczniki zaraz po tym, jak lampy dostaną pełną moc. To problem, którego chyba nie chcesz mieć. Zawsze polecam zainstalować specjalne obwody, aby umożliwić szybkie włączanie i wyłączanie elementów grzewczych.
Znalezienie optymalnego rozwiązania
Promieniowanie podczerwone sprawia szybkie utwardzanie proszku. Czasami jednak jest to zbyt szybkie. Jeśli twoje elementy mają głębokie zagłębienia lub różną grubość, możesz mieć problemy z „gorącymi punktami”. To sytuacja, gdy proszek się przypala na krawędziach, zanim nawet wnętrza elementów się nagrzeją. Trzeba więc znaleźć odpowiedni balans pomiędzy odległością emiterów a szybkością ruchu taśmy transportowej.
Oto jeden z trików, który często stosujemy: użycie kombinacji obu metod. Najpierw używamy promieniowania podczerwonego do szybkiego utwardzania, a potem elementy przechodzą przez małą strefę konwekcji, aby wszystko było dokładnie jednolite. To najlepszy sposób, by uniknąć problemów z pęcherzeniem się powłoki na ciężkich elementach ze stali.