গণিতকে কাজে লাগানো: পাউডার কোটিং-এ ইনফ্রারেড পদ্ধতি
যখন আপনি কম মার্জিনযুক্ত ব্যবসা চালান, তখন অতিরিক্ত খরচই আপনাকে সমস্যায় ফেলে দেয়।
আমি যেসব কারখানা চিনি, সেখানে এখনও বড় আকারের কনভেকশন ওভেন ব্যবহৃত হয়। এগুলো আসলে বিশাল হিটার; কয়েকটি যন্ত্রাংশ সুস্থ করার জন্য পুরো ঘরটিকে উত্তপ্ত করা হয়। এটা অপচয়।
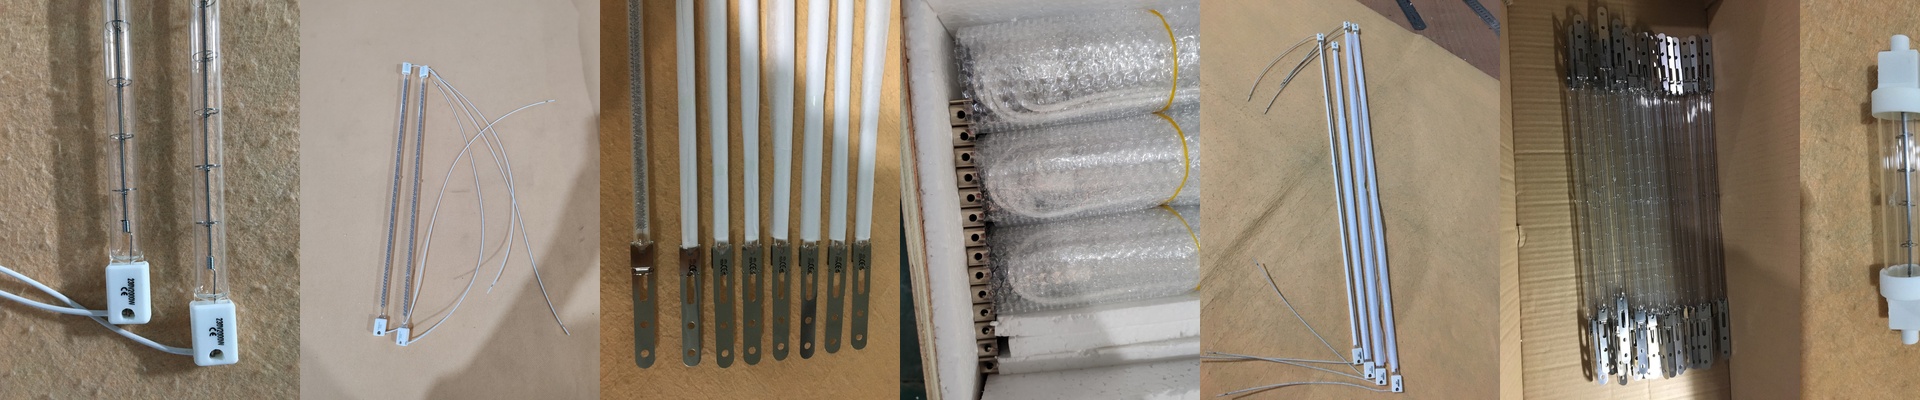
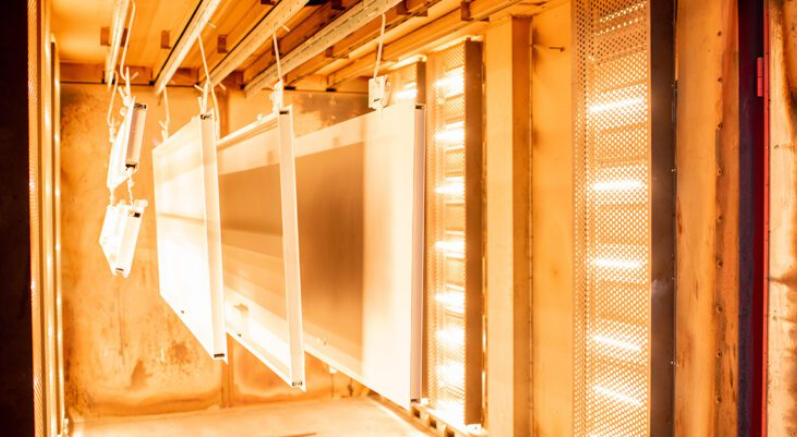
আমরা ভিন্নভাবে কাজ করি—অর্থাৎ তাপকে ধাতুর কাছে নিয়ে আসি। উচ্চ-কার্যক্ষমতাসম্পন্ন ইনফ্রারেড বিকিরণ সরাসরি পাউডারটিকে উত্তপ্ত করে। এর ফলে প্রক্রিয়াটি ২০ মিনিট থেকে মাত্র ৩ মিনিটেই সম্পন্ন হয়। এটা ব্যাপক পার্থক্য।
উৎপাদন গতি বাড়ানো
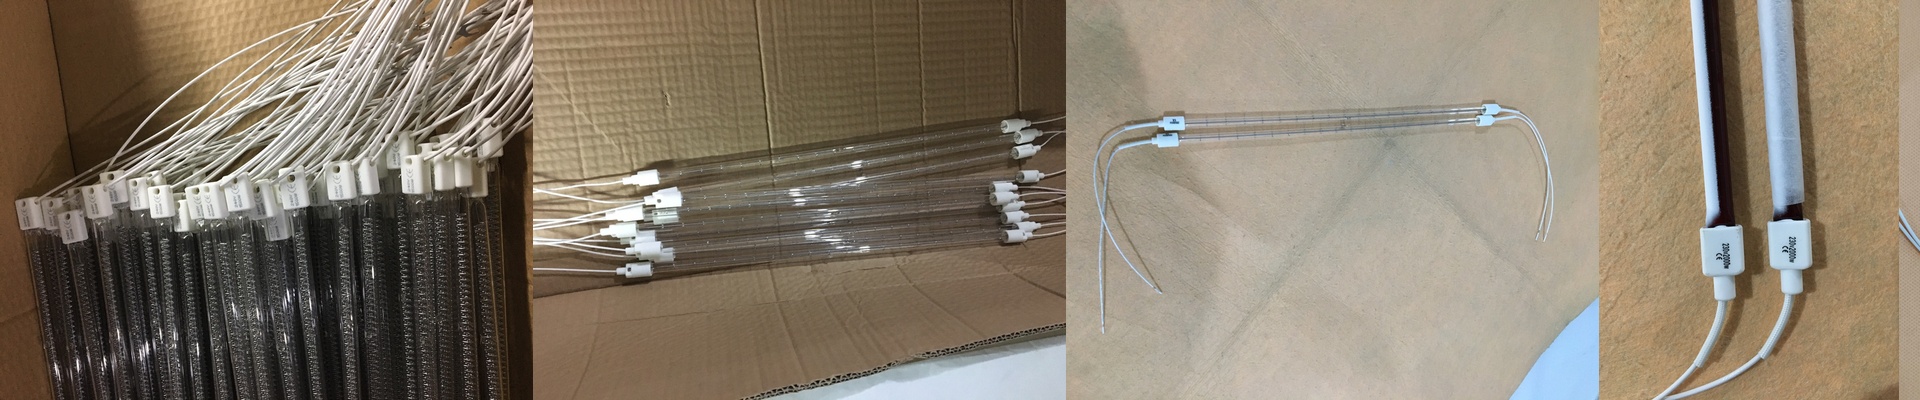
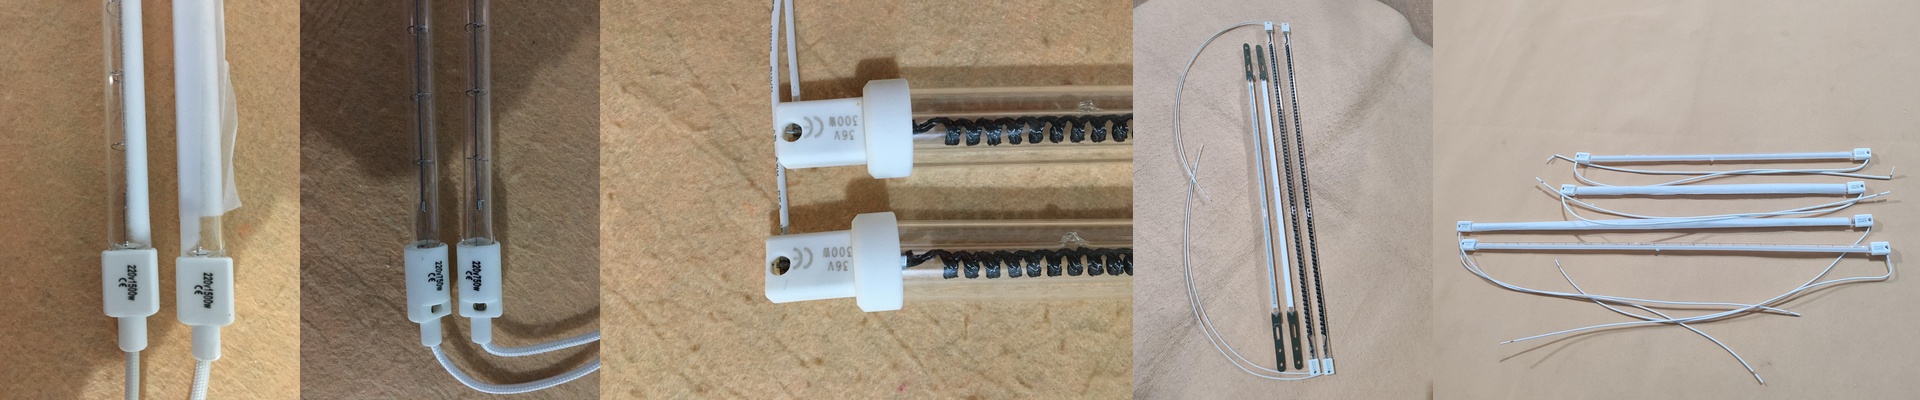
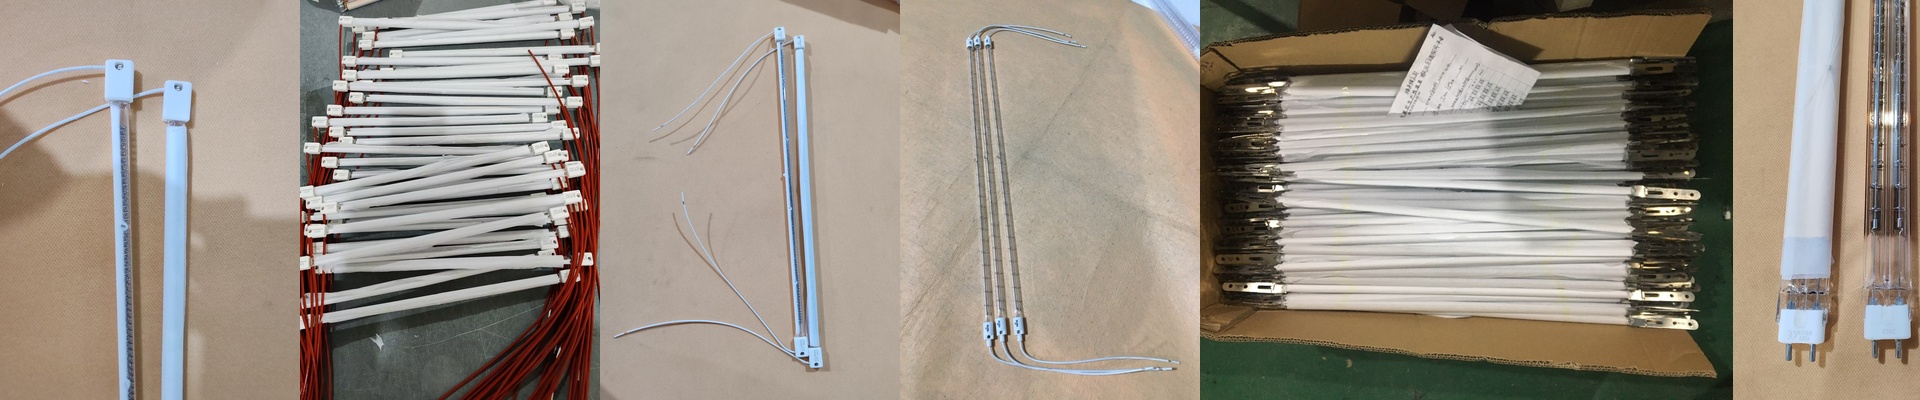
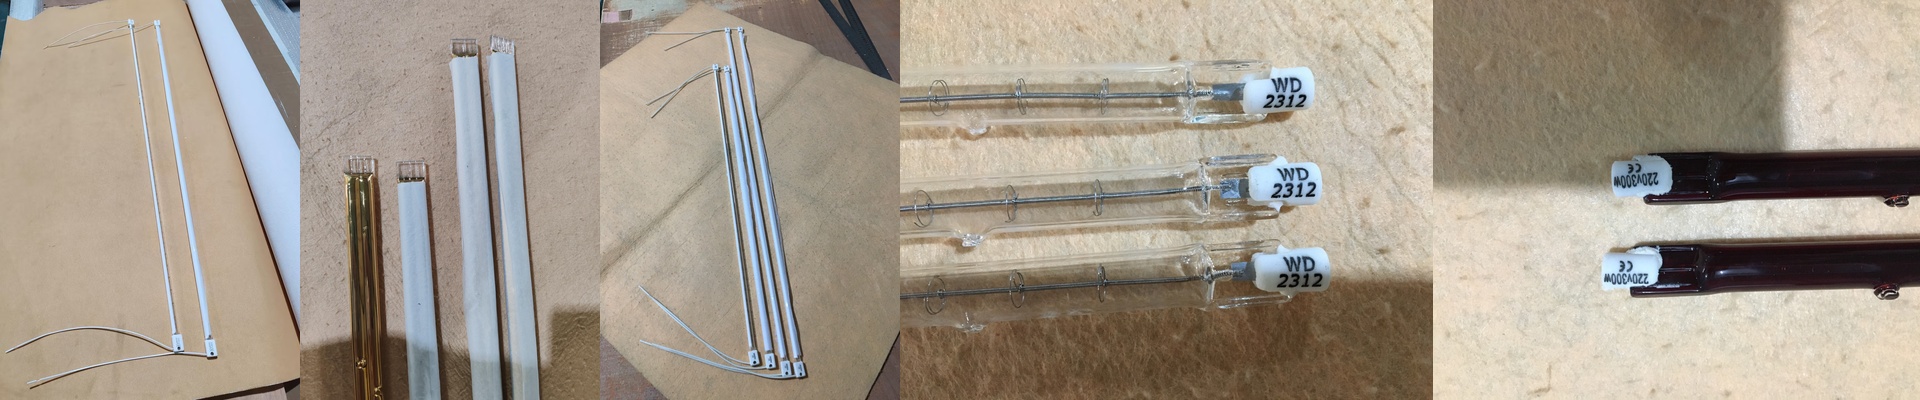
কনভেকশন পদ্ধতিতে বাতাস ব্যবহৃত হয়; কিন্তু ইনফ্রারেড পদ্ধতিতে বিকিরণ ব্যবহৃত হয়। আমরা শর্ট-ওয়েভ এমিটার ব্যবহার করি; এগুলো পাউডার স্তর ভেদ করে সরাসরি ধাতুর পৃষ্ঠকে উত্তপ্ত করে। এর ফলে ধাতুটি ভিতর থেকেই সুস্থ হয়। এর ফলে ফিনিশিং আরও ভালো হয়, আর উৎপাদন গতিও বাড়ে। এছাড়া, কারখানার জায়গাও কমে যায়। ৩০ ফুট লম্বা ওভেনের পরিবর্তে ১০ ফুট লম্বা ইনফ্রারেড টানেল ব্যবহার করলে কারখানার জায়গা আরও বেশি পাওয়া যায়।
সমস্যাগুলো
এটা সহজ কাজ নয়। ধীর ও স্থিতিশীল তাপের বদলে আপনাকে উচ্চ-ক্ষমতাসম্পন্ন শক্তি ব্যবহার করতে হয়। এর জন্য আপনার ইলেকট্রিক্যাল প্যানেলগুলো এই উচ্চ চাহিদা মেটানোর জন্য প্রস্তুত থাকতে হবে। যদি আপনার ওয়্যারিং পুরানো হয়, তাহলে লাইটগুলো পূর্ণ ক্ষমতায় চালু হওয়ার সাথে সাথেই ব্রেকারগুলো বন্ধ হয়ে যাবে। এটা একটি বড় সমস্যা। আমি সবসময় পরামর্শ দিই যে, এই হিটিং এলিমেন্টগুলো দ্রুত চালু/বন্ধ হওয়ার জন্য আলাদা সার্কিট ব্যবহার করা উচিত।
সঠিক সমাধান
ইনফ্রারেড পদ্ধতি দ্রুত কাজ করে। কিন্তু কখনও কখনও এটা খুবই দ্রুত হয়ে যায়। যদি আপনার যন্ত্রাংশগুলোর গভীর অংশ বা পুরুত্ব ভিন্ন হয়, তাহলে “হট স্পট” সৃষ্টি হতে পারে। এর ফলে পাউডারটি কিনারাগুলোতে পুড়ে যায়। এটা এমিটারগুলোর দূরত্ব ও কনভেয়রের গতির মধ্যে ভারসাম্য বজায় রাখার ব্যাপার।
আমরা প্রায়শই হাইব্রিড পদ্ধতি ব্যবহার করি—প্রথমে ইনফ্রারেড পদ্ধতি ব্যবহার করে পাউডারটিকে উত্তপ্ত করা হয়; তারপর একটি ছোট কনভেকশন জোনের মধ্য দিয়ে যন্ত্রাংশগুলো নিয়ে যাওয়া হয়। এটাই সবচেয়ে ভালো উপায়—এর ফলে ভারী ধাতুগুলোতে ফিনিশিং ঠিক থাকে।