Využití matematiky v procesu zasychání práškových nátěrů pomocí infračerveného záření
Když pracujete v oboru s nízkými zisky, provozní náklady jsou tím, co vás trápí. Většina dílen, které znám, stále používá ty obrovské konvekční pece. V podstatě se jedná o obrovské ohřívače, které zahřívají celou místnost jen proto, aby se zaschlo pár kusů součástek. Je to plýtvání.
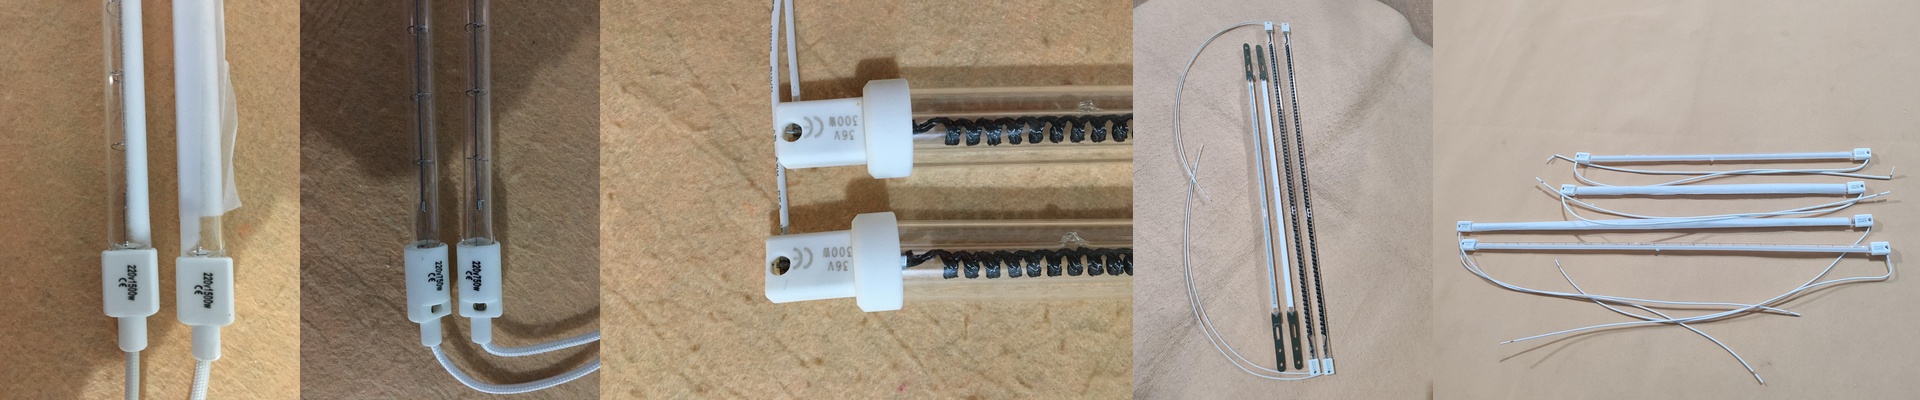
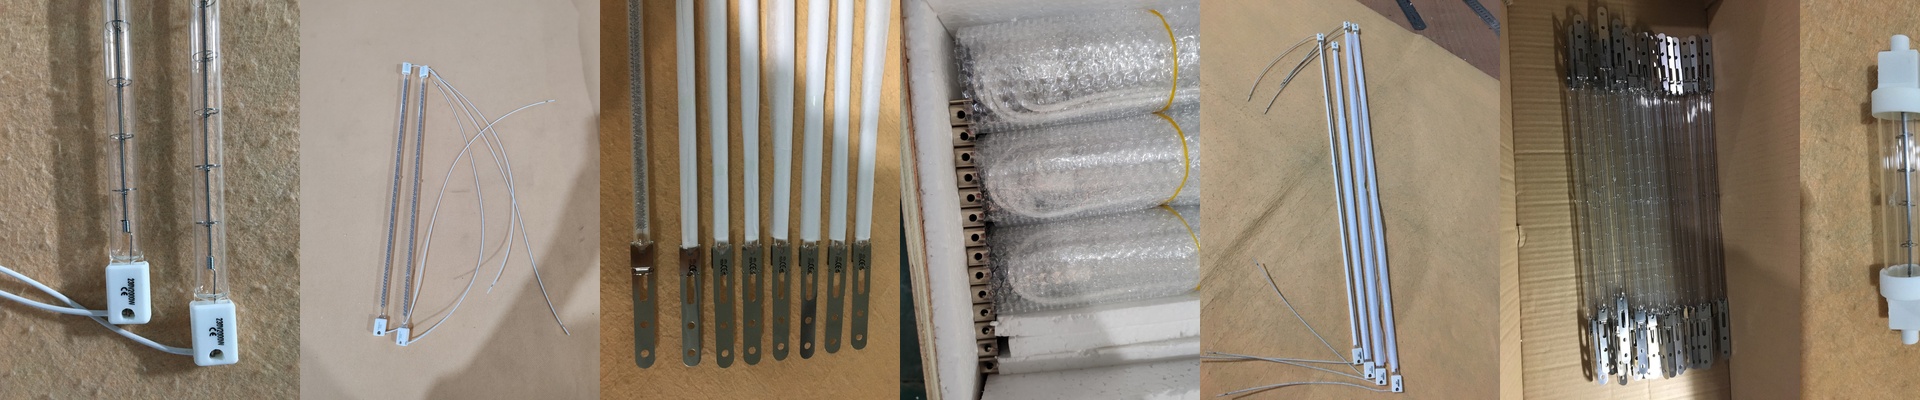
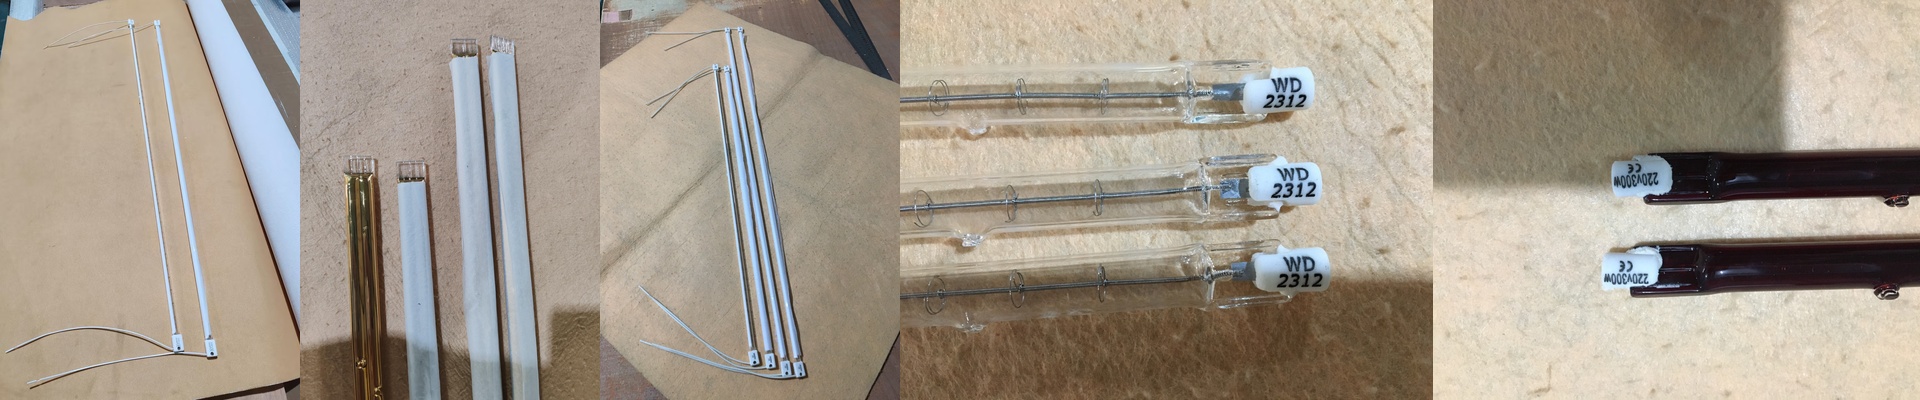
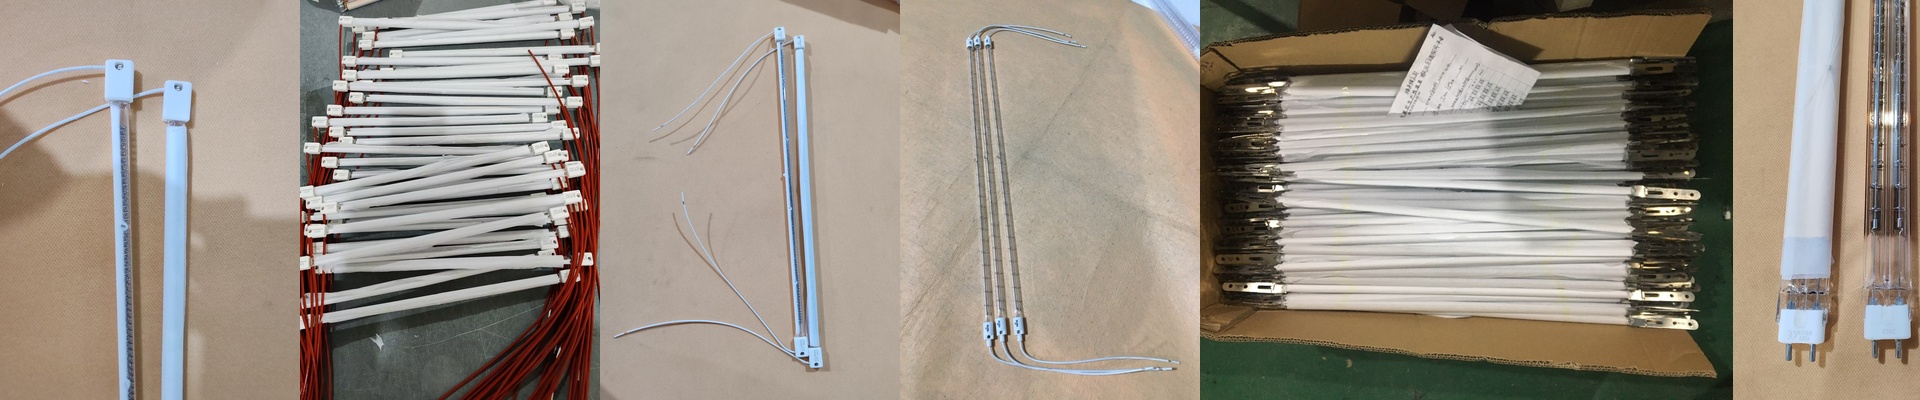
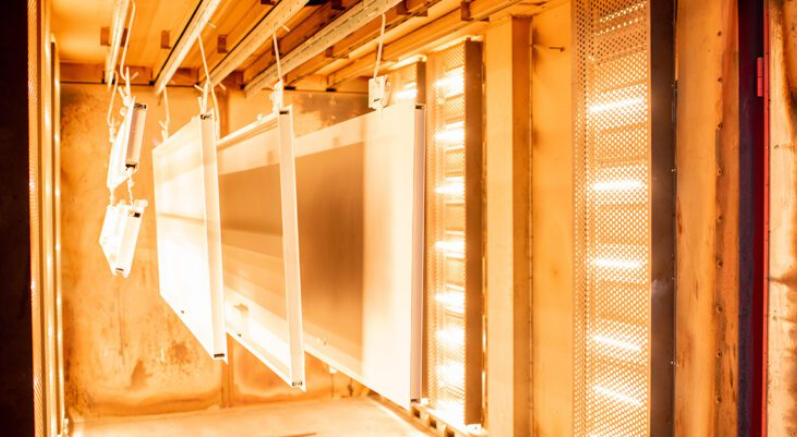
My to děláme jinak – přibližujeme teplo k kovu. Vysokoeffektivní infračervené záření působí přímo na prášek. Díky tomu se doba zasychání snižuje z 20 minut na pouhé 3 minuty. To je opravdu velký rozdíl.
Zvyšování efektivity výroby
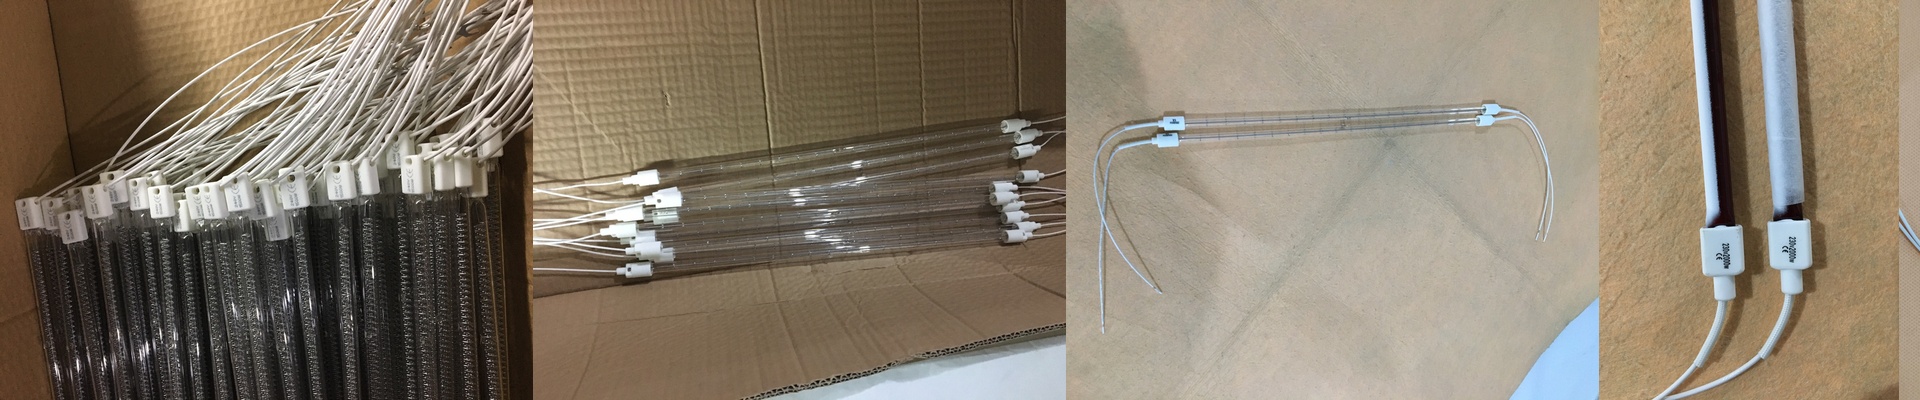
Konvekce spočívá v pohybu vzduchu, zatímco infračervené záření využívá rentgenové vlny. Používáme krátkovlnné emitory, které proniknou přes vrstvu prášku a působí přímo na povrch kovu. Tím dochází k zasychání zevnitř ven. Výsledkem je odolnější povrch a rychlejší výroba. Navíc se tak snižuje prostor potřebný na výrobu. Představte si, že místo 30 stop dlouhé pece použijete 10 stop dlouhý tunel s infračerveným zářením. Najednou máte víc prostoru pro další výrobní linky.
Náklady spojené s použitím infračerveného záření
Samozřejmě vám neřeknu, že se jedná o bezplatné řešení. Musíte obětovat pomalé, stabilní zahřívání ve prospěch vysoké intenzity energie. To znamená, že vaše elektrické rozvody musí být schopny zvládnout tak vysoký výkon. Pokud jsou vaše vedení stará, hned po zapnutí těchto zařízení dojde k přerušení proudu. Je to problém, který rozhodně nechcete mít. Vždy doporučuji použít samostatné obvody, které budou schopny zvládnout tak rychlé spínání těchto zařízení.
Najít ideální rovnováhu
Infračervené záření je rychlé. Někdy je však „příliš“ rychlé. Pokud mají vaše součástky hluboké prohlubně nebo různé tloušťky, může dojít k problémům – prášek se totiž spálí na okrajích ještě předtím, než se prohlubně vůbec ohřejí. Jde tedy o vyvážení mezi vzdáleností emitorů od kovu a rychlostí pohybu konvejera.
Zde je trik, který často používáme: hybridní řešení. Nejdřív použijeme infračervené záření k počátečnímu zasychání, poté součástky provedeme malou konvekční zónou, abychom zajistili rovnoměrné zaschnutí. To je nejlepší způsob, jak zabránit bublinám na povrchu kovu.