ریاضیات کو عملی شکل دینا: پاؤڈر کوٹنگ میں انفراریڈ تکنیک کا استعمال
جب آپ کم منافع والے کاروبار میں کام کرتے ہیں، تو اخراجات ہی وہ چیز ہے جو آپ کو پریشان کرتی رہتی ہے۔
میرے علم کے مطابق، زیادہ تر فیکٹریاں اب بھی ان بڑے سائز کے کنوکشن اوونوں کا استعمال کرتی ہیں۔ دراصل یہ بڑے سائز کے ہیٹر ہیں، جو صرف چند پارٹس کو گرم کرنے کے لئے پورے کمرے کو گرم کرتے ہیں۔ یہ بہت ضیاع ہے۔
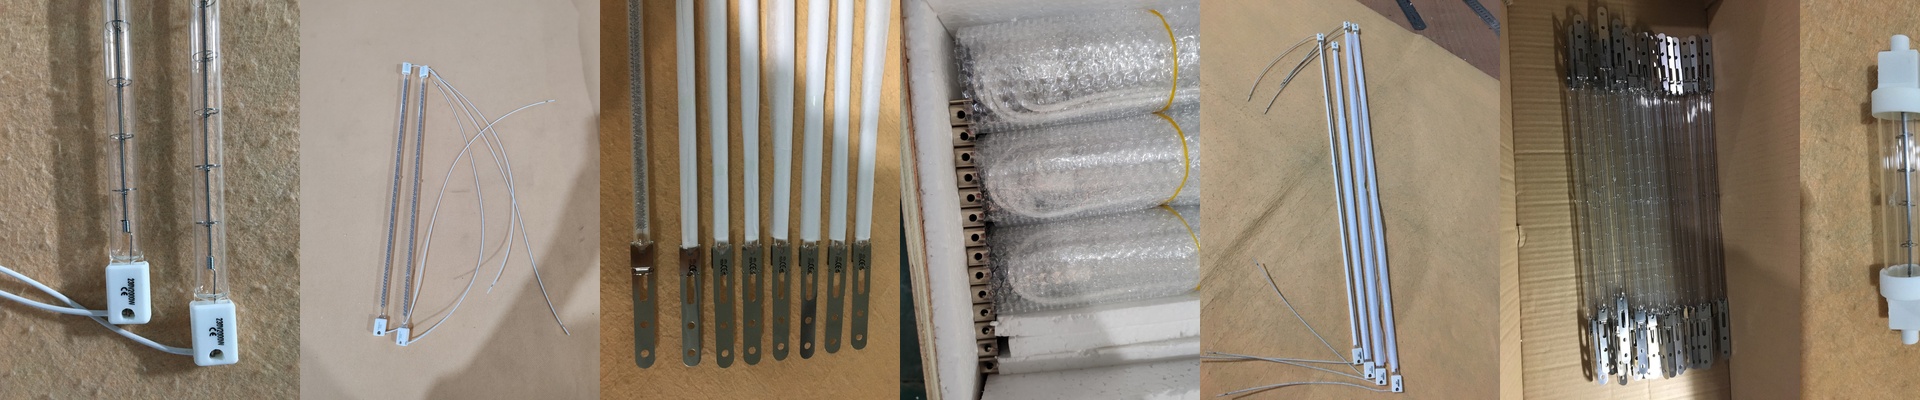
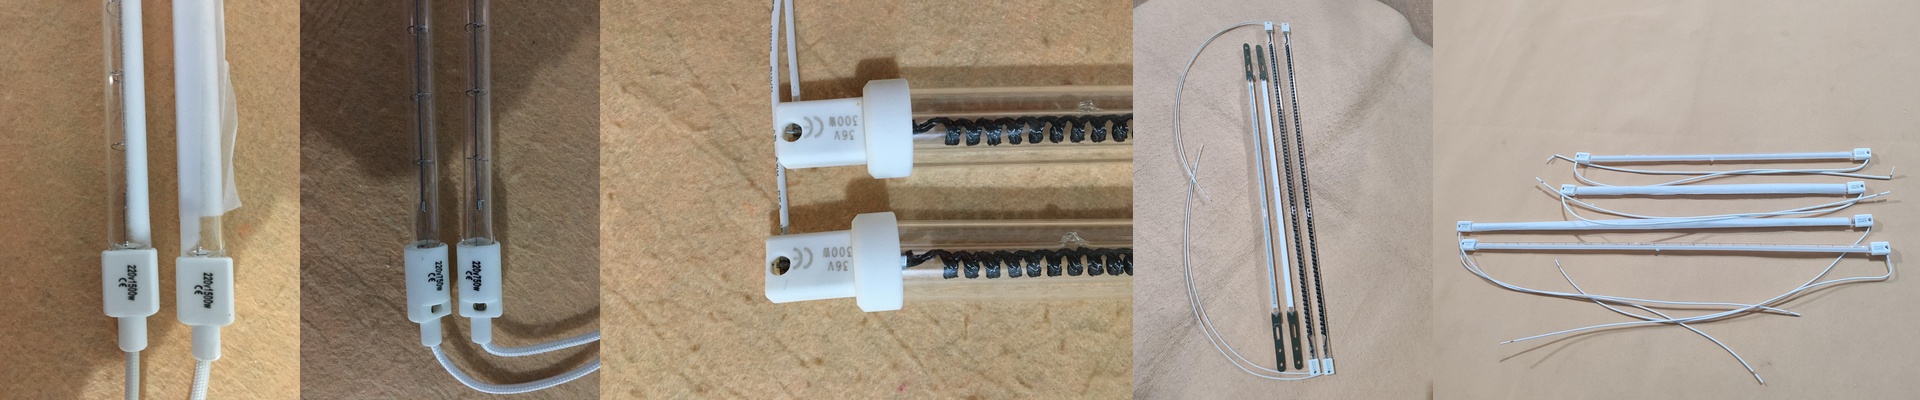
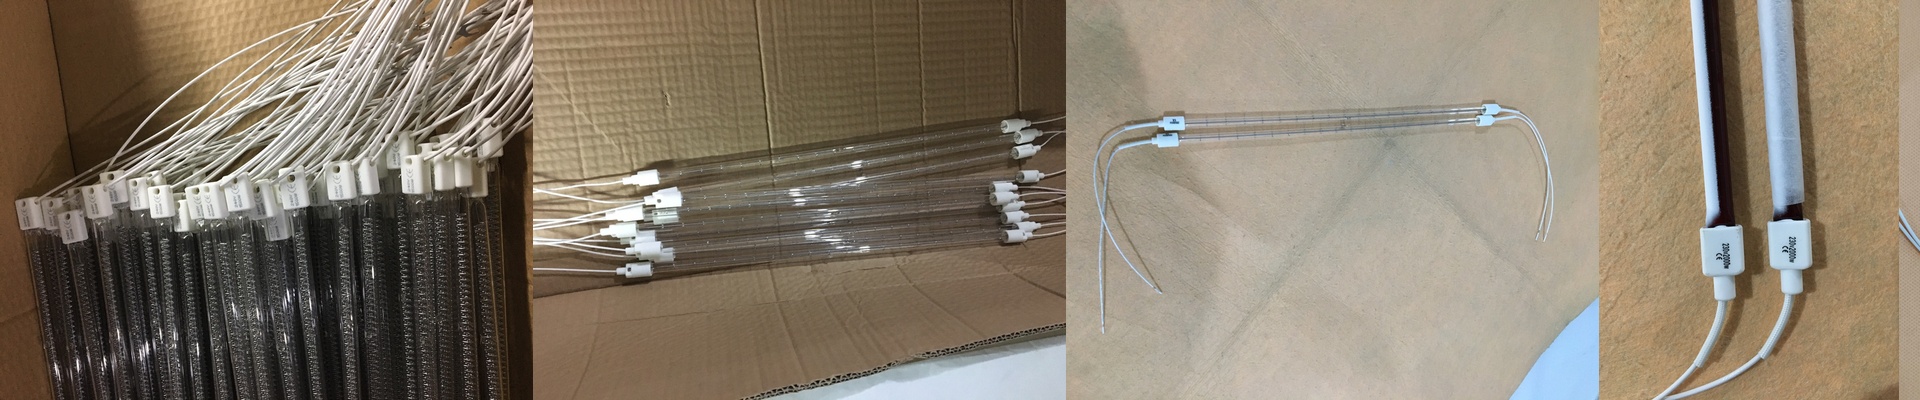
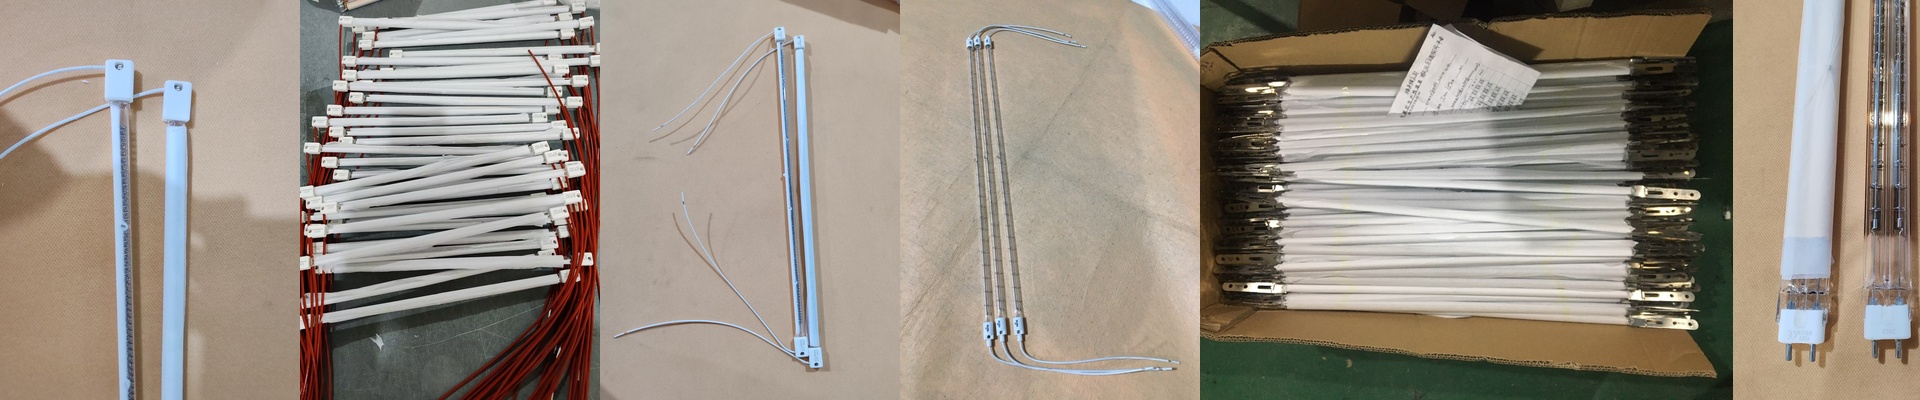
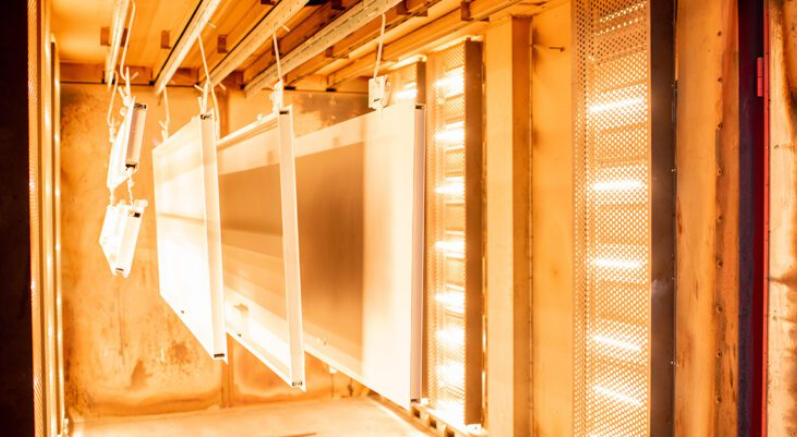
ہم تو الگ طریقہ استعمال کرتے ہیں؛ یعنی حرارت کو دھات کے قریب لانا۔ اعلیٰ کارکردگی والے انفراریڈ تکنیک سے پاؤڈر براہِ راست گرم ہو جاتا ہے۔ اس طرح عمل مکمل ہونے میں وقت صرف 20 منٹ سے کم ہو کر تقریباً 3 منٹ رہ جاتا ہے۔ یہ واقعی بہت بڑا فرق ہے۔
پروڈکشن کی رفتار کو بہتر بنانا
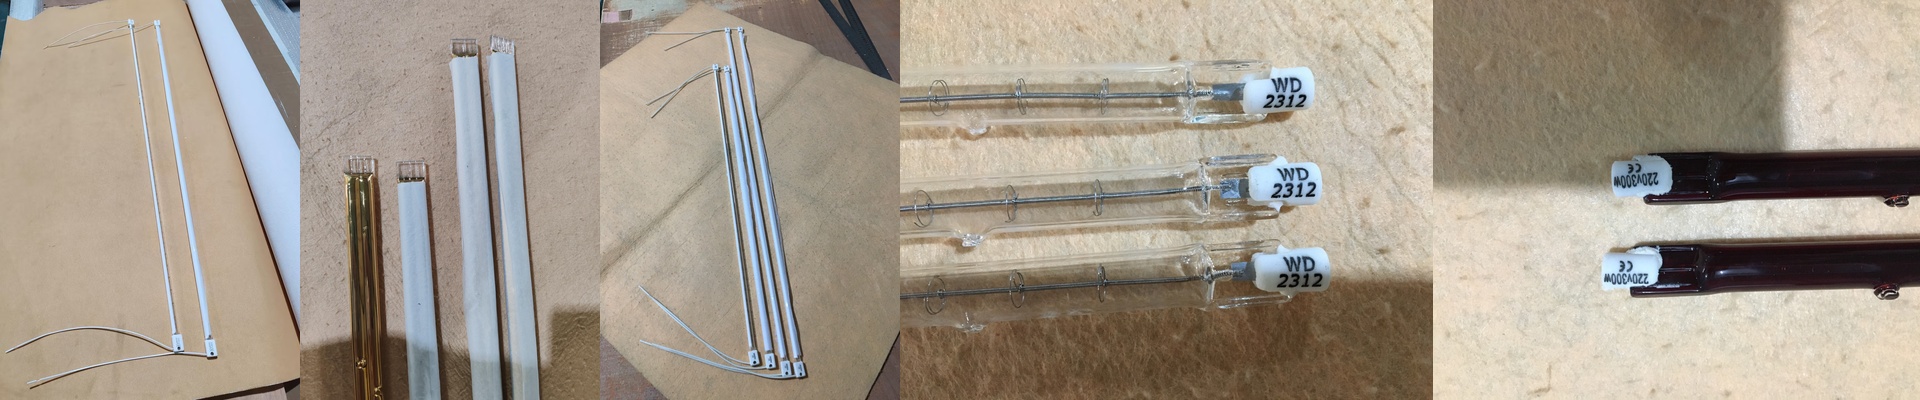
کنوکشن تکنیک میں ہوا کی نقل و حرکت کا استعمال کیا جاتا ہے، لیکن انفراریڈ تکنیک میں توانائی کے شعاعوں کا استعمال کیا جاتا ہے۔ ہم مختصر لہروں والے ایمیٹرز کا استعمال کرتے ہیں، جو پاؤڈر کی تہہ کے اندر سے گزر کر دھات کی سطح کو گرم کرتے ہیں۔ اس طرح پروڈکشن کی رفتار بہت بہتر ہو جاتی ہے۔ اس کے علاوہ، پلانٹ کا رقبہ بھی کم ہو جاتا ہے۔ تصور کریں کہ 30 فٹ لمبے اوون کی جگہ 10 فٹ لمبا انفراریڈ ٹنل استعمال کیا جائے… اس طرح پلانٹ کا بہت بڑا حصہ دوبارہ پروڈکشن کے لئے استعمال ہو سکتا ہے۔
توانائی کا استعمال
میں یہ نہیں کہوں گا کہ یہ کوئی آسان کام ہے۔ آپ کو سست رفتار حرارت کے بجائے اعلیٰ کثافت والی توانائی کا استعمال کرنا پڑتا ہے۔ اس کا مطلب یہ ہے کہ آپ کے الیکٹریکل پینلوں کو اس زیادہ بوجھ کو سہنے کے لئے تیار ہونا ضروری ہے۔ اگر آپ کی وائرنگ پرانی ہے، تو جیسے ہی لیمپ پوری طاقت سے کام کرنا شروع کریں گے، بریکرز فعال ہو جائیں گے۔ یہ واقعی ایک بڑی مشکل ہے۔ میں ہمیشہ تجویز کرتا ہوں کہ الگ الگ سرکٹس استعمال کئے جائیں، تاکہ ہیٹنگ عناصر کو تیزی سے چالو/بند کیا جا سکے۔
بہترین حل تلاش کرنا
انفراریڈ تکنیک بہت تیز ہے… لیکن بعض اوقات یہ بہت زیادہ بھی ہو سکتی ہے۔ اگر آپ کے پارٹس کی سطحیں گہری یا مختلف موٹائی کی ہیں، تو “ہاٹ اسپاٹ” کی مشکل پیدا ہو سکتی ہے… یعنی پاؤڈر کے کنارے جل جاتے ہیں، جبکہ درمیانی حصے ابھی تک گرم نہیں ہوتے۔ اس کے لئے ضروری ہے کہ ایمیٹرز کا فاصلہ اور کنویئرر کی رفتار کے درمیان توازن قائم کیا جائے۔
ہم اکثر ایک ہائبرڈ طریقہ استعمال کرتے ہیں… یعنی پہلے انفراریڈ تکنیک کا استعمال کیا جاتا ہے، پھر اسے ایک چھوٹے کنوکشن زون سے گزارا جاتا ہے، تاکہ ہر چیز یکساں طور پر گرم ہو جائے۔ یہی بہترین طریقہ ہے، تاکہ بھاری سطح والے اسٹیل کے پارٹس پر پاؤڈر کی سطح پر کوئی مسئلہ نہ پیدا ہو۔