수학적 원리를 활용한 분말 코팅의 적외선 경화 방식
저마진 사업을 운영할 때는 고정비가 가장 큰 문제입니다. 제가 아는 대부분의 공장들은 여전히 거대한 대류 오븐을 사용하고 있습니다. 이러한 오븐들은 몇 개의 부품만을 경화시키기 위해 온실 전체를 따뜻하게 만드는 역할을 합니다. 이는 명백한 낭비입니다.
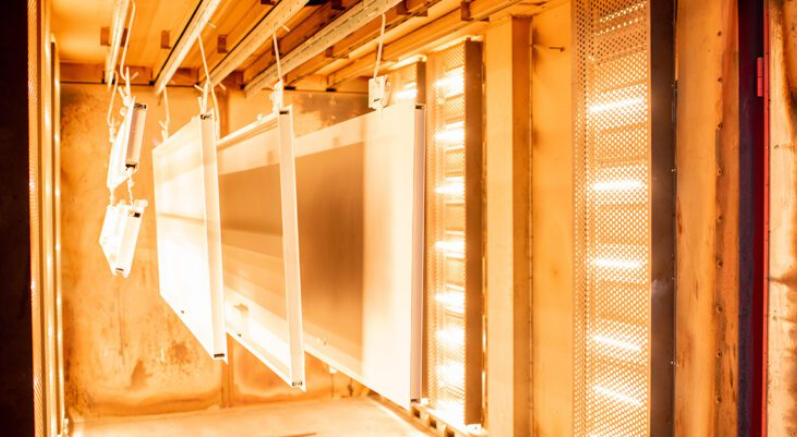
우리는 열을 금속에 더 가까이 가져가는 방식으로 작업합니다. 고효율의 적외선을 사용하면 분말층을 직접 가열할 수 있습니다. 그 결과, 경화 시간이 20분에서 약 3분으로 줄어듭니다. 이는 엄청난 차이입니다.
생산 속도 향상
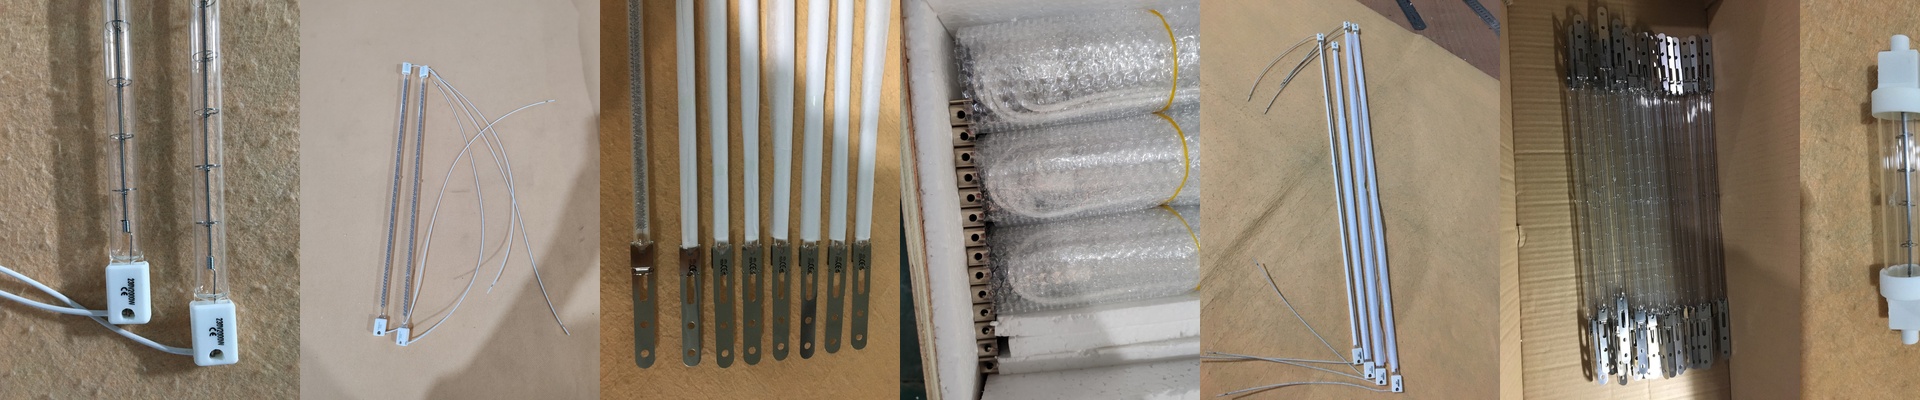
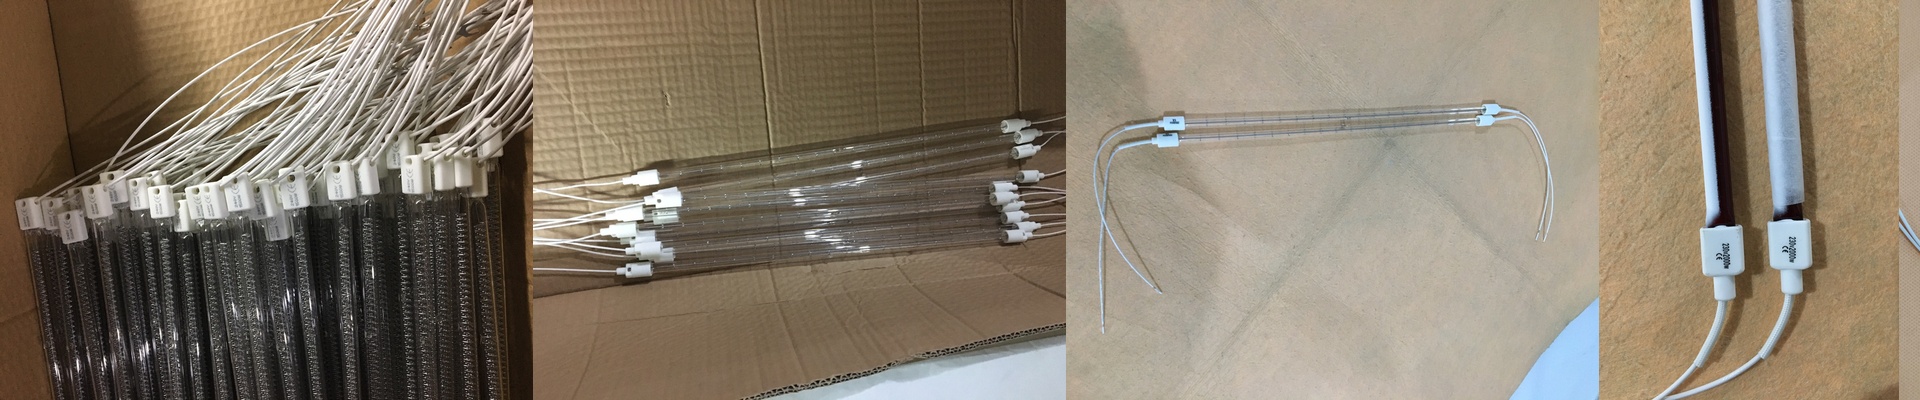
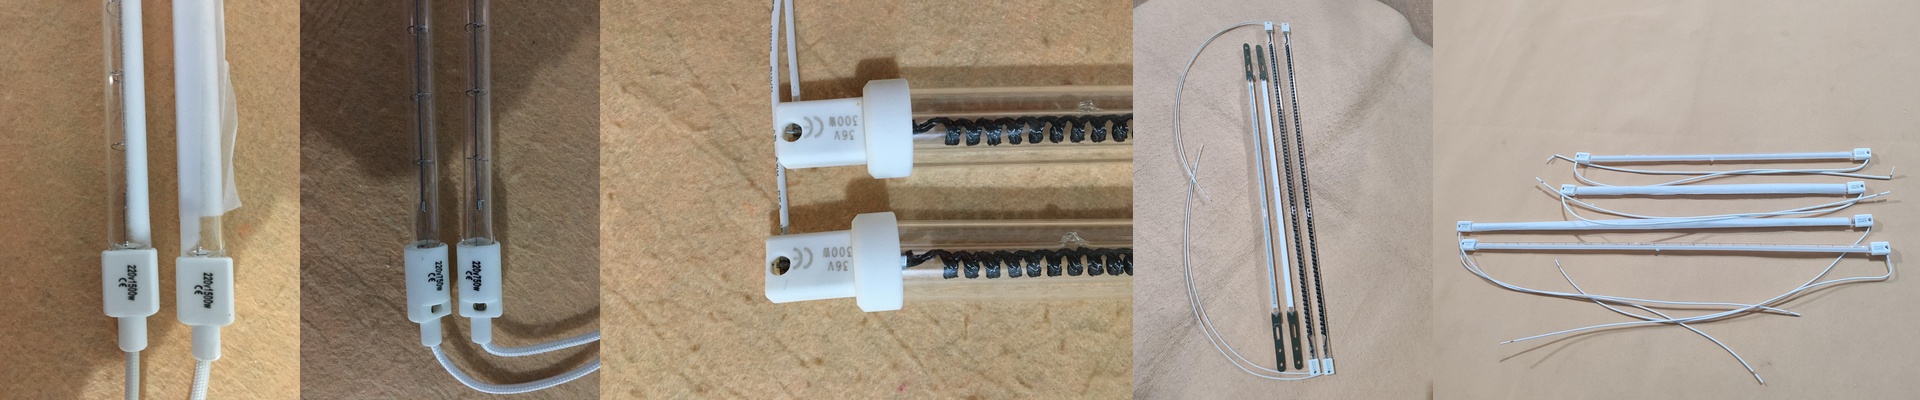
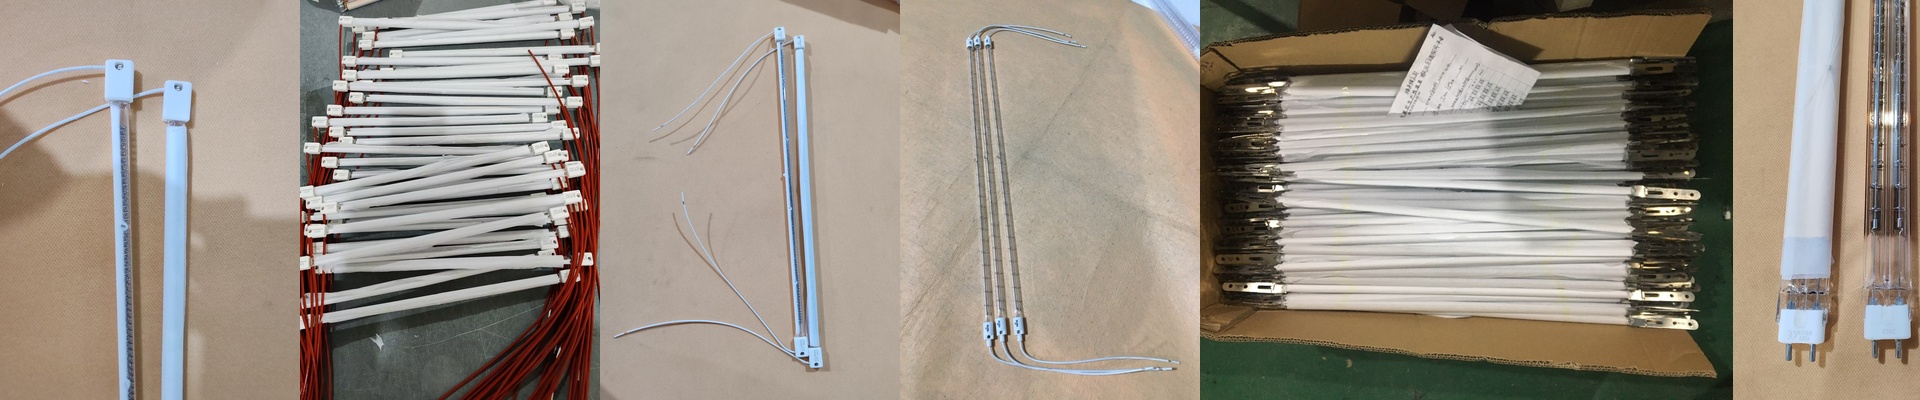
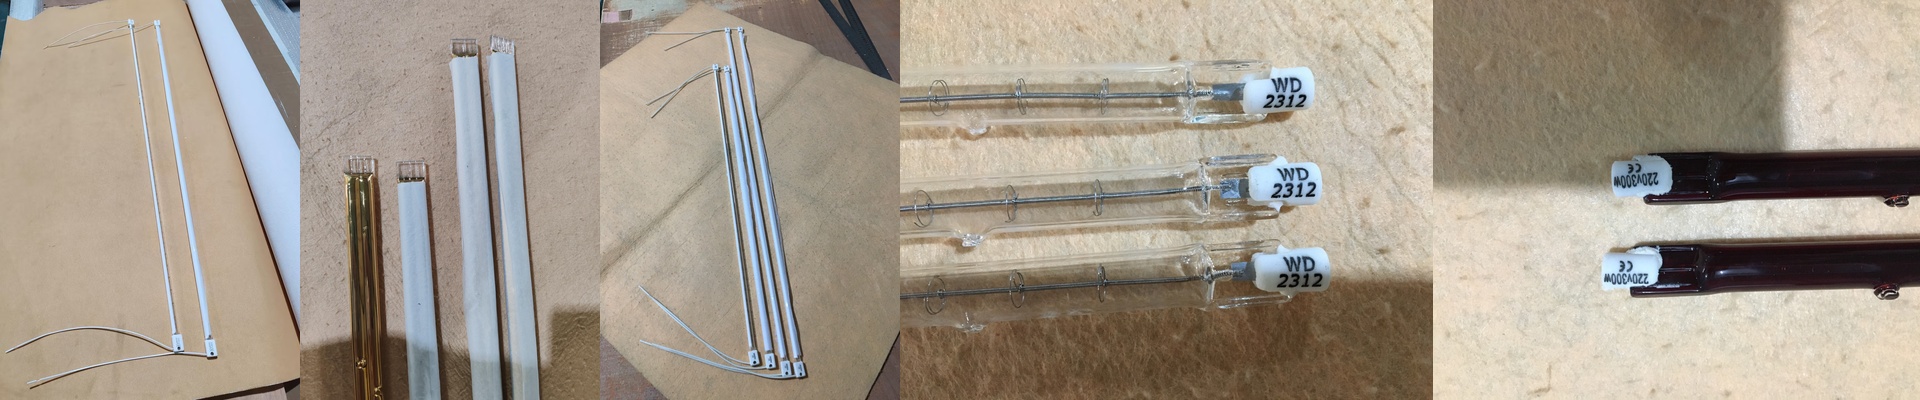
대류 방식은 공기를 이동시키는 방식이지만, 적외선 방식은 복사 에너지를 이용합니다. 우리는 짧은 파장의 방사체를 사용하여 분말층을 뚫고 금속 표면을 직접 가열합니다. 그 결과, 내부에서부터 경화가 일어납니다. 그 결과, 더 단단한 표면 처리가 가능해지고, 생산 속도도 훨씬 빨라집니다. 게다가 공간도 절약됩니다. 30피트 길이의 오븐 대신 10피트 길이의 적외선 튜브를 사용한다면, 공장 공간을 더 많이 활용할 수 있습니다.
문제점
물론, 이 방식도 완벽하지는 않습니다. 천천히 일정한 열을 공급하는 방식 대신, 고강도의 에너지를 사용해야 하므로, 전력망이 이에 대응할 수 있어야 합니다. 만약 배선이 낡았다면, 램프가 최대 출력으로 작동하자마자 차단기가 작동할 것입니다. 이는 정말 골치 아픈 문제입니다. 저는 항상 전용 회로를 설치하여 가열 요소가 빠르게 켜지고 꺼지는 것을 관리할 것을 권합니다.
최적의 조건 찾기
적외선 방식은 빠르지만, 때로는 너무 빠를 수도 있습니다. 부품에 깊은 홈이 있거나 두께가 다양할 경우, “핫 스팟”이 발생할 수 있습니다. 즉, 틈새가 따뜻해지기 전에 분말이 먼저 타버리는 것입니다. 따라서 방사체와 컨베이어의 속도 사이의 균형을 잡는 것이 중요합니다.
우리가 자주 사용하는 방법은 하이브리드 방식입니다. 먼저 적외선을 사용하여 초기 경화를 시킨 다음, 작은 대류 구역을 통과시켜 모든 부분이 고르게 경화되도록 합니다. 이 방식은 두꺼운 강철 부품의 표면에 버블이 생기는 것을 막는 데 가장 효과적입니다.