Fazendo a matemática funcionar: Curagem por infravermelhos em revestimentos em pó
Quando se trabalha em um negócio com margens de lucro baixas, os custos operacionais são algo que causa muitos problemas. A maioria das fábricas que conheço ainda utiliza aqueles fornos convencionais enormes. Na verdade, eles são como grandes aquecedores que aquecem todo o ambiente apenas para curar um pequeno número de peças. É um desperdício.
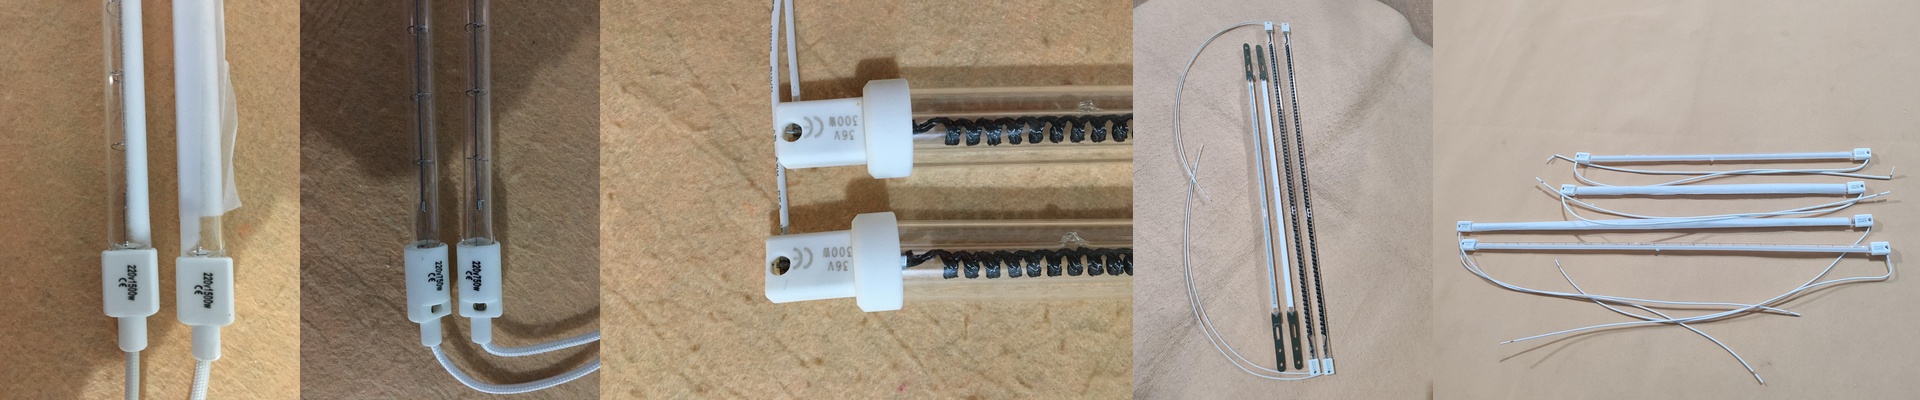
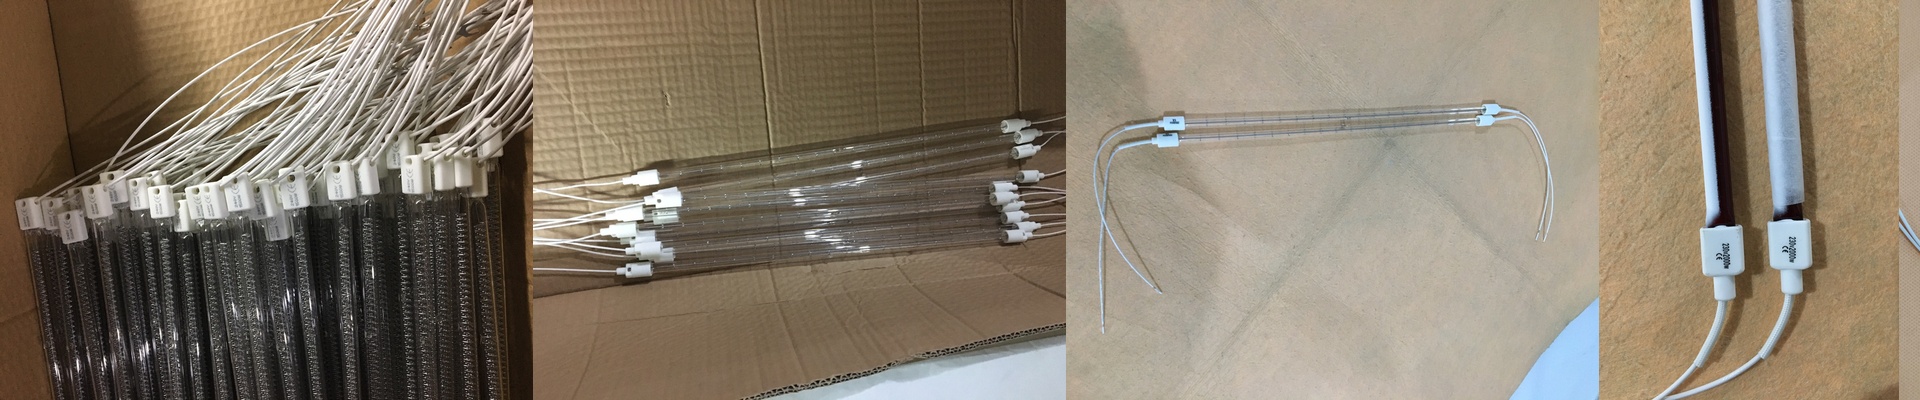
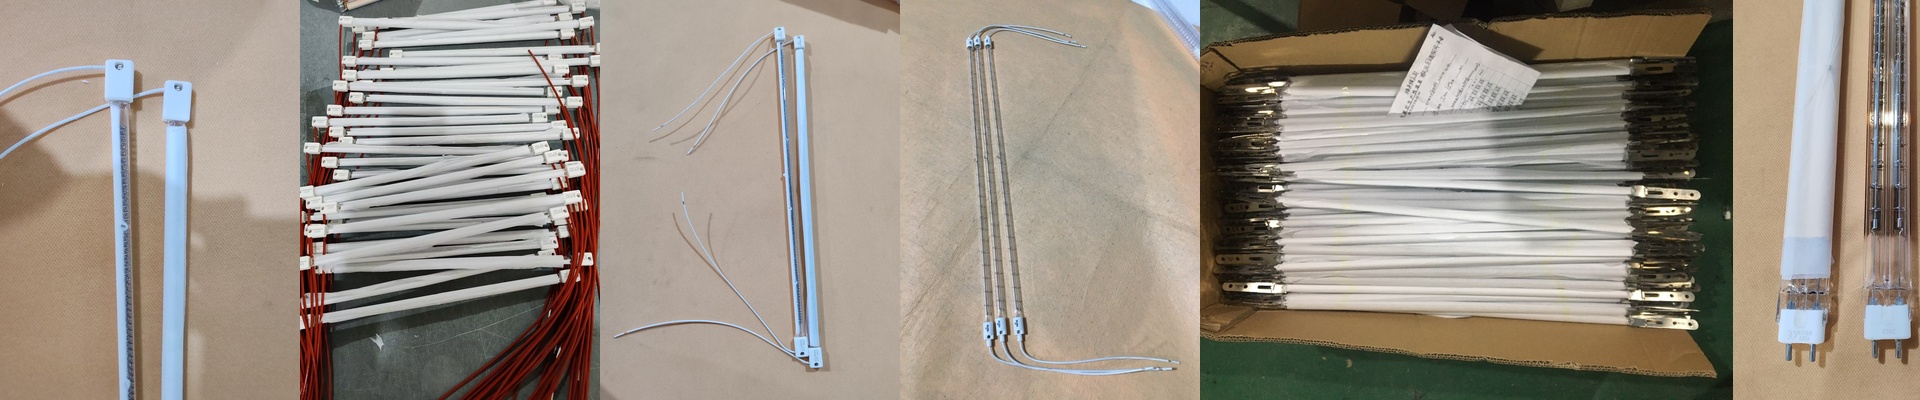
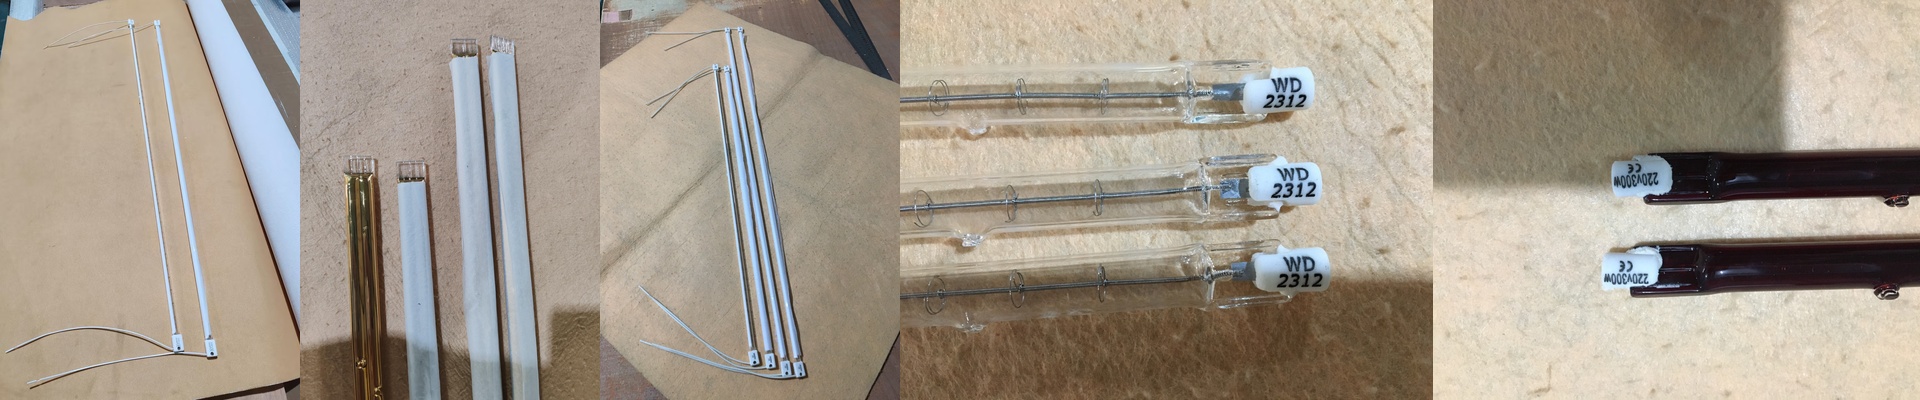
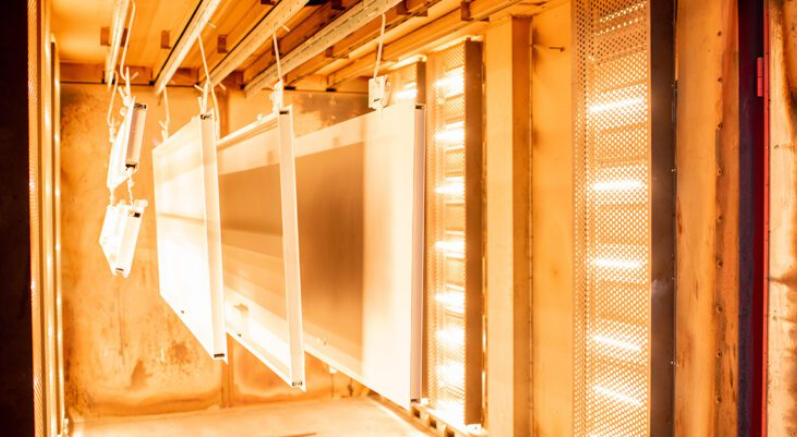
Nós fazemos as coisas de maneira diferente: levamos o calor diretamente até o metal. A curagem por infravermelhos de alta eficiência atinge diretamente o pó aplicado nas peças. Isso permite reduzir o tempo de cura de 20 minutos para cerca de 3 minutos. Isso representa uma diferença enorme no dia a dia da produção.
Aumentando a produtividade
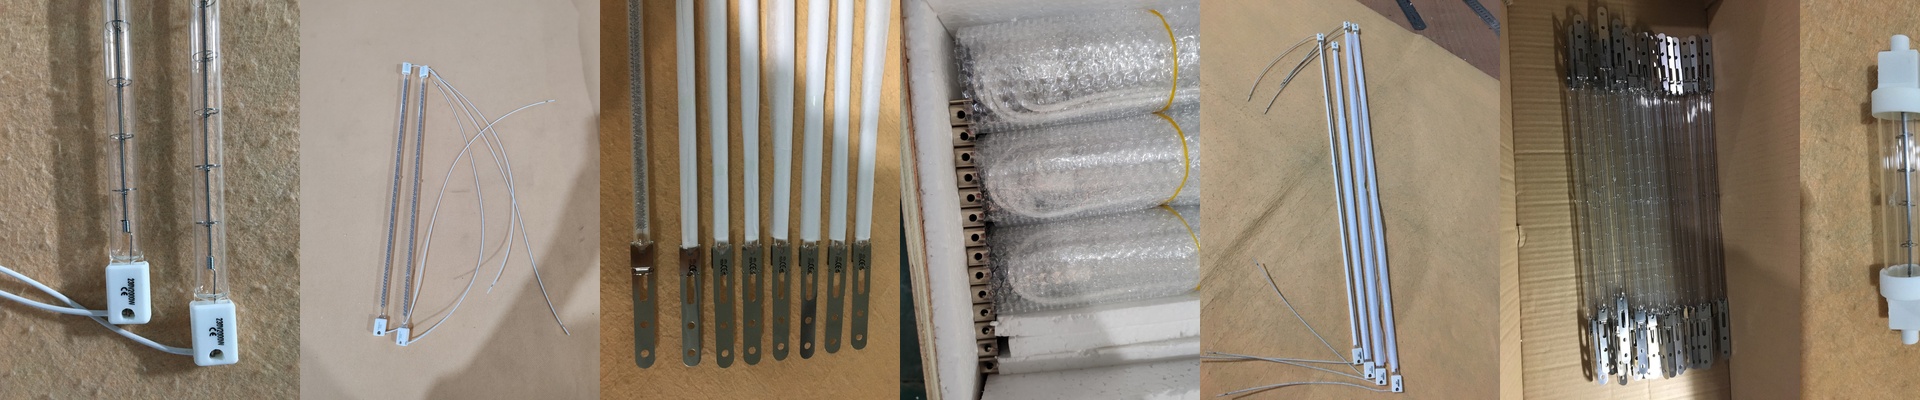
Os fornos convencionais funcionam através do movimento do ar, enquanto os sistemas de curagem por infravermelhos utilizam radiação. Usamos emissores de ondas curtas que permitem que o calor atinja diretamente a superfície do metal. Assim, a curagem acontece de dentro para fora. O resultado é um acabamento melhor e uma linha de produção muito mais rápida. Além disso, isso diminui o espaço necessário para a instalação do equipamento. Imagine substituir um forno de 30 pés por um túnel de curagem por infravermelhos de 10 pés. De repente, você terá muito mais espaço na fábrica para novas linhas de produção.
Os desafios técnicos
Claro, não é tudo tão simples assim. Você está trocando um calor lento e constante por rajadas de energia de alta intensidade. Isso significa que seus painéis elétricos precisam ser capazes de suportar esse aumento de consumo de energia. Se seus cabos elétricos forem antigos, os disjuntores vão se disparar assim que as lâmpadas atingirem sua potência máxima. É um problema que você definitivamente não quer enfrentar. Eu sempre recomendo a utilização de circuitos dedicados para lidar com esses picos de consumo de energia.
Encontrando o equilíbrio ideal
A curagem por infravermelhos é rápida. Às vezes, até demais. Se as peças tiverem reentrâncias ou espessuras diferentes, pode haver “pontos quentes”. Isso acontece quando o pó queima nas bordas antes mesmo de as áreas internas ficarem quentes. É preciso encontrar um equilíbrio entre a distância dos emissores e a velocidade de movimento da linha de produção.
Uma dica que costumamos usar é utilizar um sistema híbrido: usar radiação por infravermelhos para a curagem inicial, e depois passar as peças por uma zona de convecção para garantir que tudo fique uniforme. Essa é a melhor maneira de evitar bolhas no acabamento das peças feitas de aço grosso.