Как сделать процесс окраски более эффективным: использование инфракрасного излучения для обработки порошковой краски
В бизнесе с низкой прибылью основной проблемой являются высокие расходы на эксплуатацию оборудования. Большинство мастерских до сих пор используют огромные конвекционные печи. Это по сути гигантские нагреватели, которые нагревают всю комнату лишь ради обработки небольшого количества деталей. Это чистая трата ресурсов.
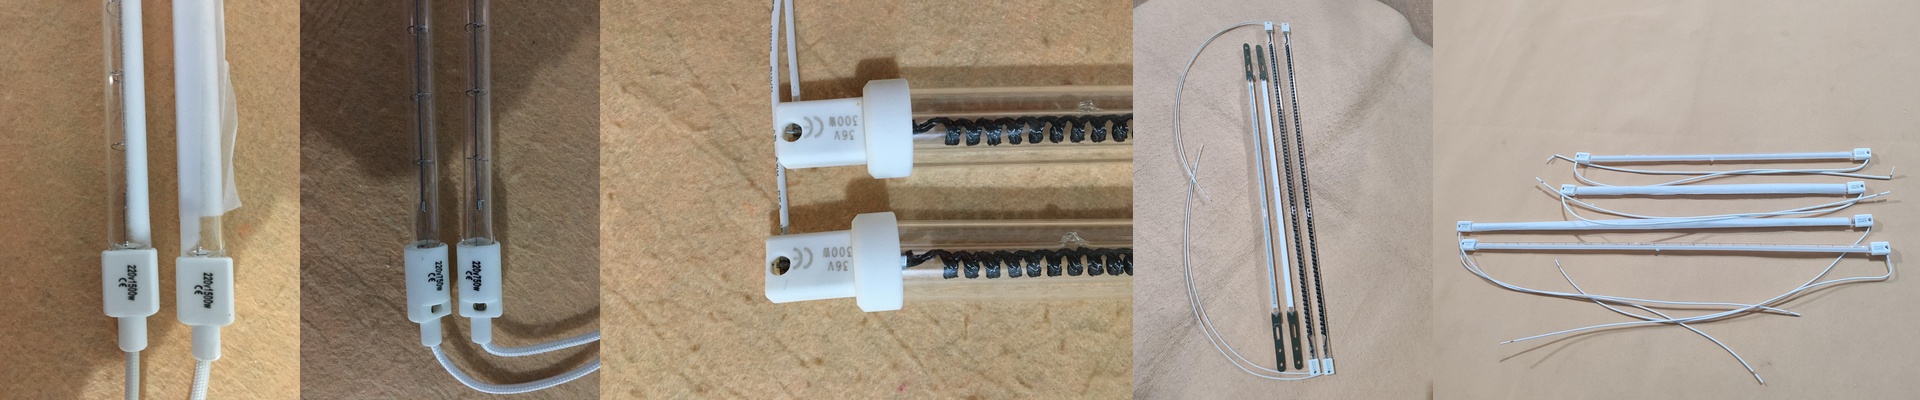
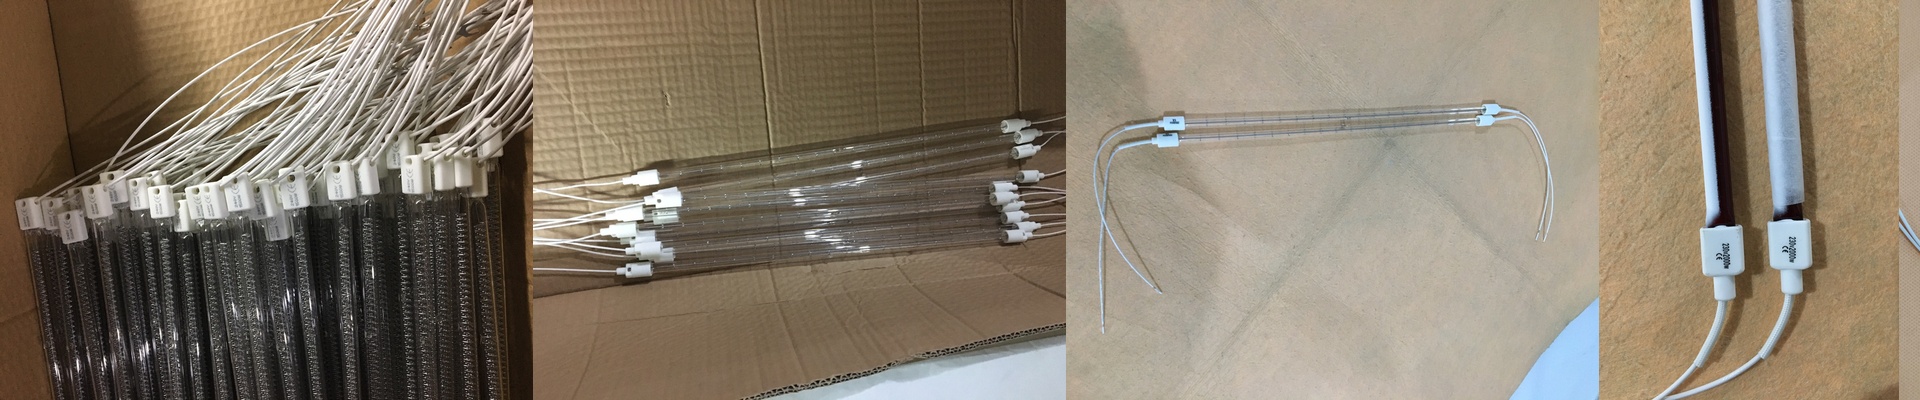
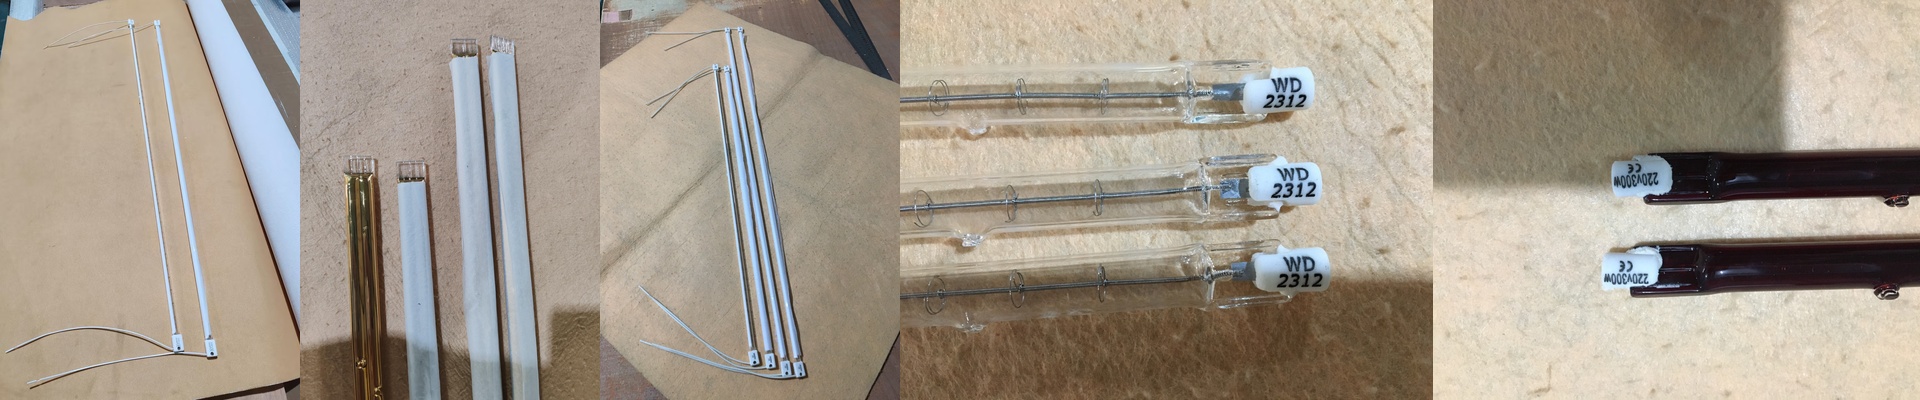
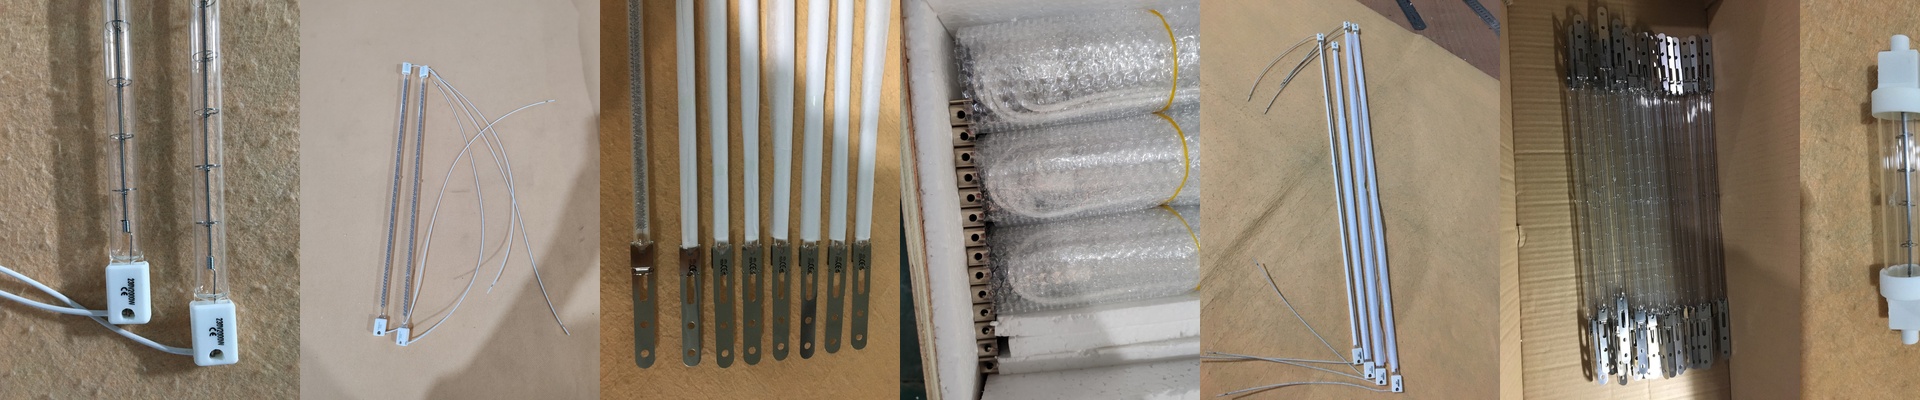
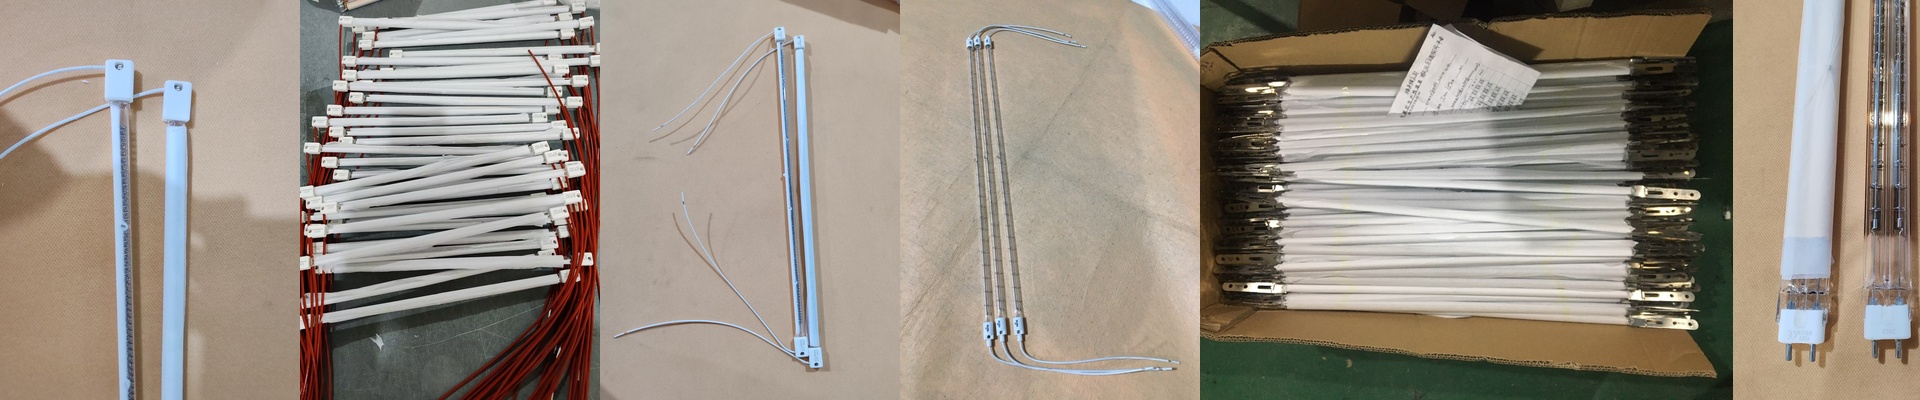
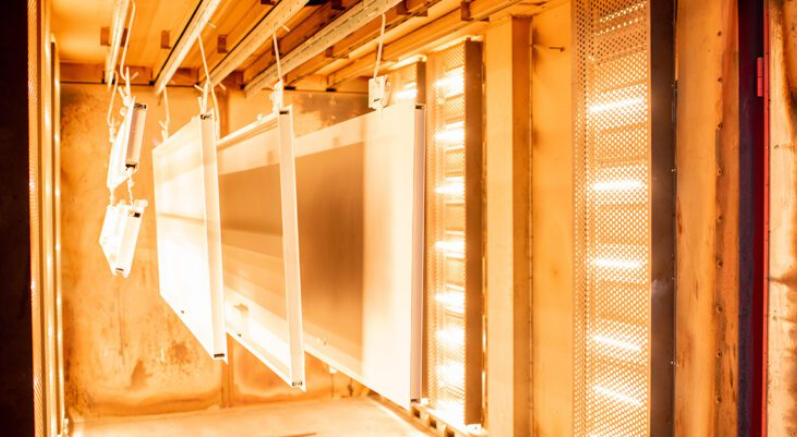
Мы используем другой подход: мы направляем тепло прямо на металл. Высокоэффективное инфракрасное излучение воздействует непосредственно на порошок. Благодаря этому время обработки сокращается с 20 минут до всего 3 минут. Это огромная разница в производительности.
Ускорение процесса производства
Конвекция заключается в движении воздуха, а инфракрасное излучение — в излучении энергии. Мы используем коротковолновые излучатели, которые проникают сквозь слой порошка и воздействуют на поверхность металла. Таким образом происходит обработка изнутри наружу. В результате получается более прочный покрытие, а процесс производства ускоряется. Кроме того, это позволяет сократить площадь помещения, необходимую для производства. Представьте себе замену 30-футовой печи на 10-футовый туннель с инфракрасным излучением. Теперь у вас появляется больше места для дополнительных производственных линий.
Проблемы, связанные с использованием инфракрасного излучения
Я не буду врать, что это решение безупречно. Вы отказываетесь от медленного, стабильного нагрева в пользу высокоинтенсивного излучения. Это означает, что электрические системы должны быть способны справляться с такой нагрузкой. Если провода устарели, выстрелы автоматических выключателей произойдут сразу после включения излучателей. Это серьезная проблема. Я всегда советую использовать специальные цепи для управления быстрым включением и выключением излучателей.
Найдение оптимального решения
Инфракрасное излучение работает быстро. Но иногда его скорость слишком велика. Если у деталей есть глубокие углубления или разная толщина, могут возникнуть «горячие точки». Это места, где порошок начинает сгорать еще до того, как углубления нагреются. Необходимо найти баланс между расстоянием до излучателей и скоростью движения конвейера.
У нас есть свой секрет: мы используем гибридную схему. Сначала мы используем инфракрасное излучение для первоначальной обработки, а затем пропускаем детали через небольшую конвекционную зону, чтобы убедиться, что все происходит равномерно. Это лучший способ предотвратить появление пузырьков на поверхности деталей из толстых стальных материалов.