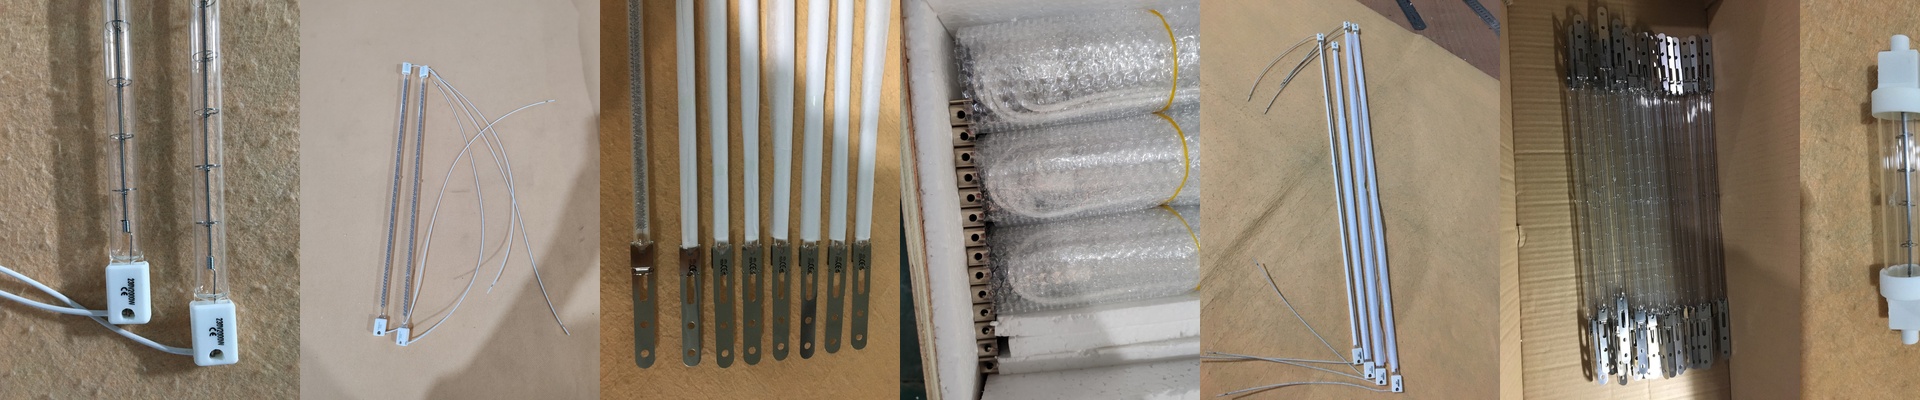
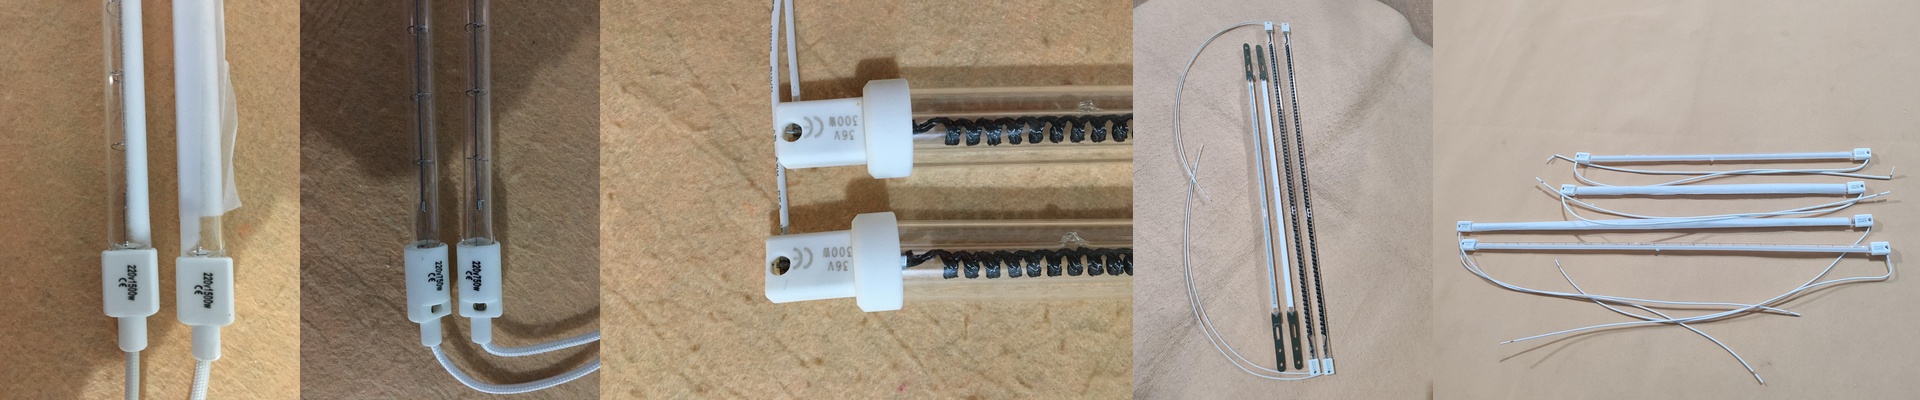
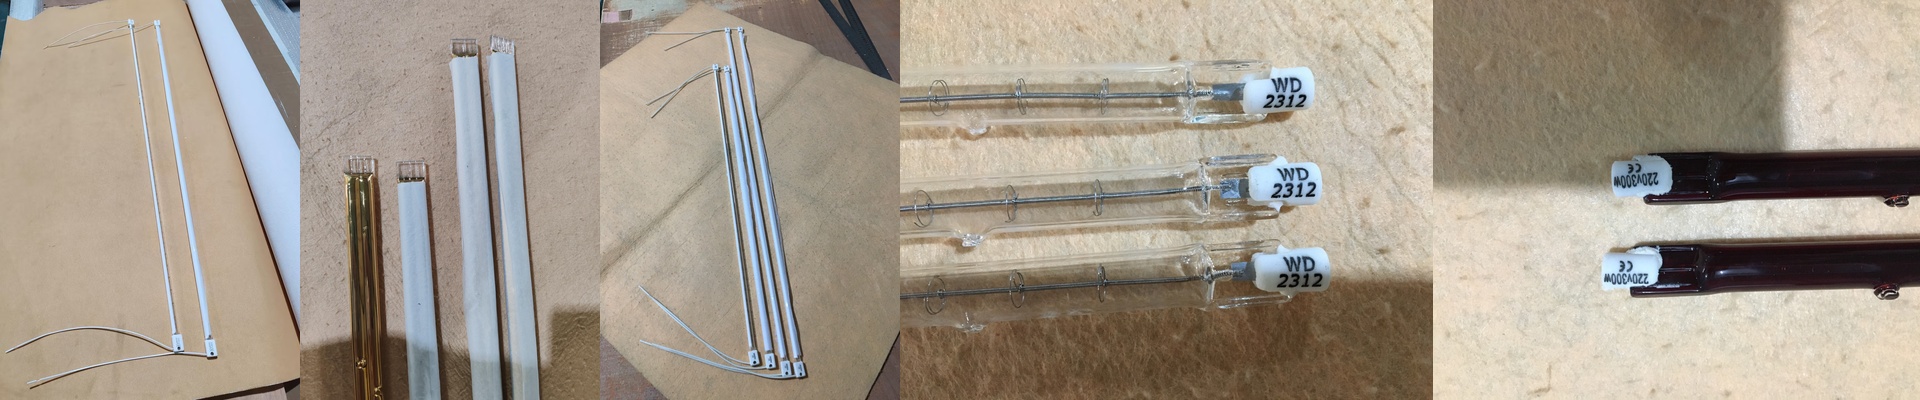
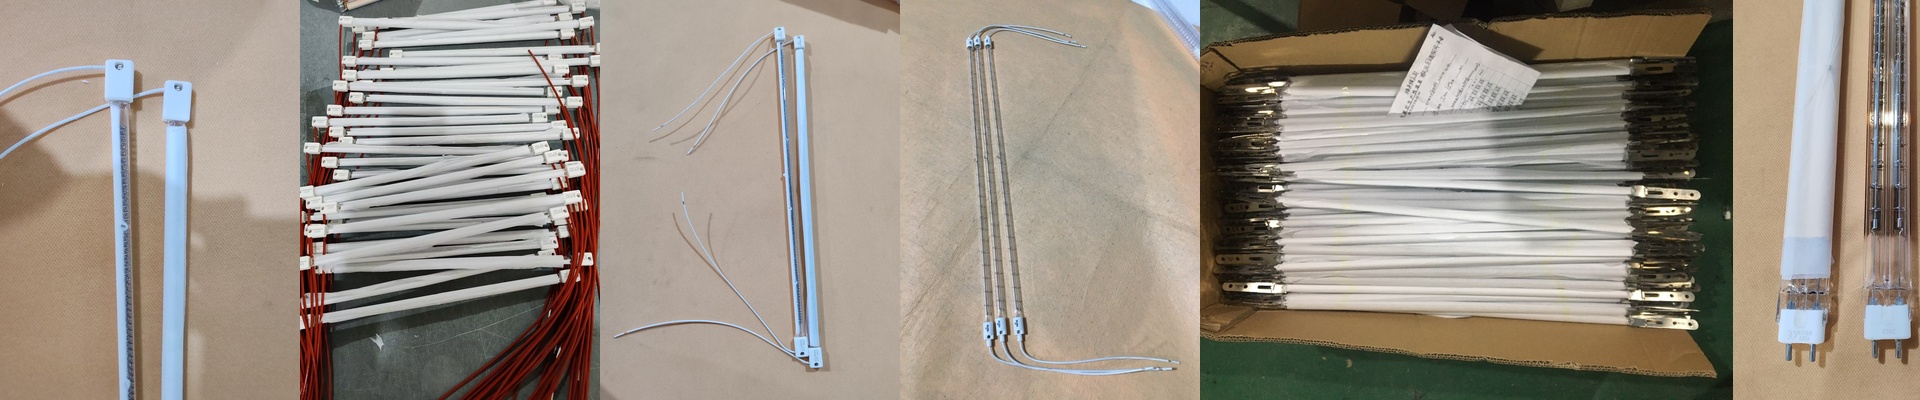
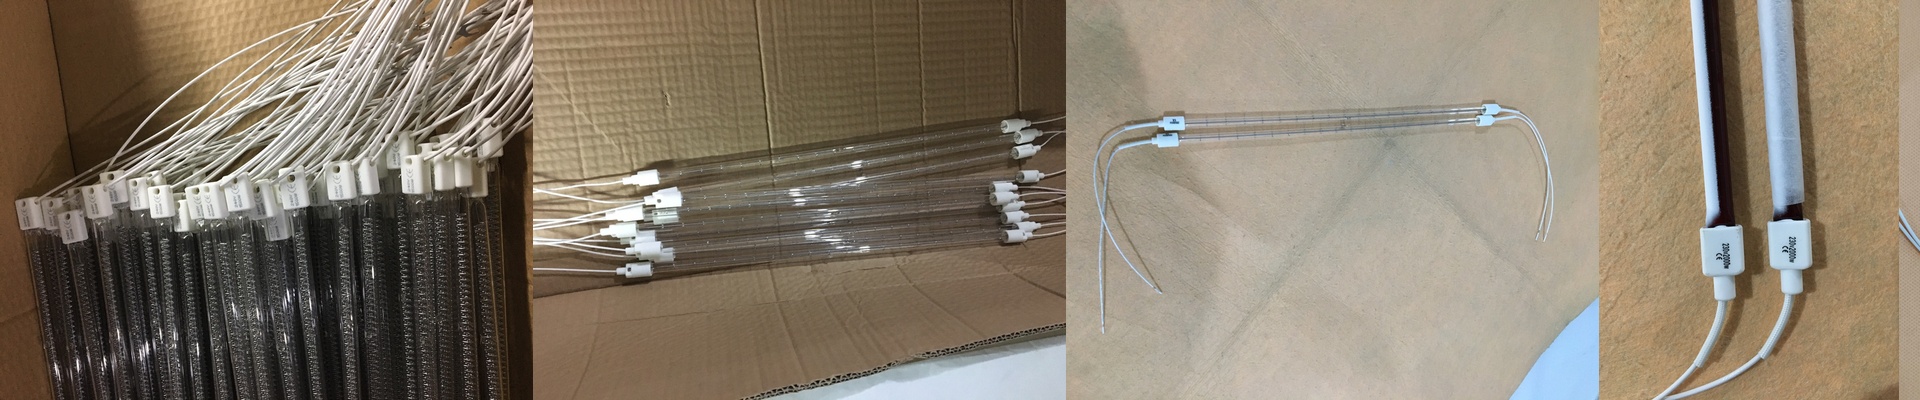
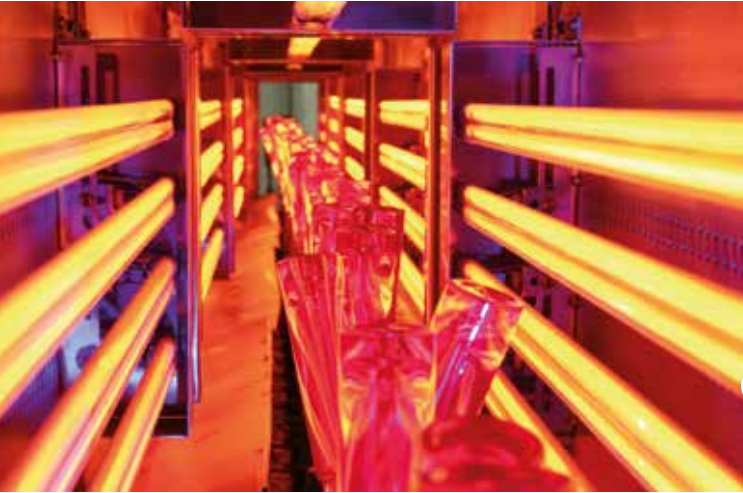
Lograr el calor adecuado: Una historia sobre el proceso de curado del aluminio Hace unos meses, una fábrica local de aluminio vino a nosotros con un problema grave. Estaban atrapados en un ciclo de producción interminable durante medio año, ya que su proceso de curado no funcionaba correctamente. Los perfiles que producían tenían superficies irregulares y una dureza que variaba de un extremo a otro. Era una verdadera pesadilla. Después de inspeccionar los equipos, nos dimos cuenta de que los calentadores tenían suficiente potencia. El problema era que el calor no llegaba realmente al lugar donde era necesario. El problema de las “zonas calientes” Lo interesante es que, en el proceso de curado del aluminio, si hay una diferencia de solo unos pocos grados a lo largo del perfil, todo el lote se considera defectuoso. La fábrica utilizaba calentadores estándar, lo que causaba que el centro del perfil estuviera muy caliente, mientras que los bordes apenas se calentaban. Para solucionarlo, sustituimos ese sistema por uno con zonas de calefacción independientes. De esa manera, podíamos aumentar la potencia en los bordes para compensar la pérdida de calor. El botón de emergencia El cliente también tenía preocupaciones de seguridad. Necesitaban una forma de cortar la alimentación eléctrica de inmediato, pero no querían que todo el sistema se detuviera o que los elementos calefactores se dañaran debido a una caída brusca de temperatura. Decidimos utilizar un sistema de parada de emergencia tradicional. Al presionar ese botón, los contactores se activan y la corriente disminuye a cero en cuestión de milisegundos. Simple y confiable. Pero hay un problema: estos calentadores siguen generando mucho calor incluso después de que se corta la electricidad. Para evitar que el aluminio siguiera calentándose, añadimos un sistema de refrigeración por aire forzado. Tan pronto como se presiona el botón de emergencia, las rejillas de ventilación se activan y expulsan el calor del metal. El compromiso Por supuesto, nada es gratis. Al aumentar la densidad de calor para resolver los problemas de las zonas frías, se ejerció más presión sobre los cables. No se puede simplemente enviar más amperios por cables delgados sin que esto cause problemas. Tuvimos que reemplazar los cables por otros de mayor calibre para evitar que la voltaje disminuyera. De lo contrario, esos problemas de irregularidades en la superficie del aluminio seguirían apareciendo. Funcionó. Ahora el proceso de curado es más eficiente y ya no hay irregularidades en la superficie del aluminio. La única desventaja es que la caja de control ahora se calienta un poco más, por lo que el equipo tiene que vigilar constantemente el estado de los ventiladores de refrigeración. Es un pequeño precio a pagar por un sistema que realmente funciona.