गणितीय समीकरणों का उपयोग करके पाउडर कोटिंग प्रक्रिया को बेहतर बनाना
जब आप कम मुनाफे वाले व्यवसाय में काम कर रहे होते हैं, तो अतिरिक्त खर्च ही आपके लिए सबसे बड़ी समस्या होती है।
मेरे परिचित अधिकांश कारखानों में अभी भी वे बड़े-बड़े हीटरों का ही उपयोग किया जा रहा है। वे वास्तव में ऐसे बड़े हीटर हैं, जो पूरे कमरे को गर्म कर देते हैं, ताकि कुछ ही भागों को सुखाया जा सके। यह तो बेकार ही है।
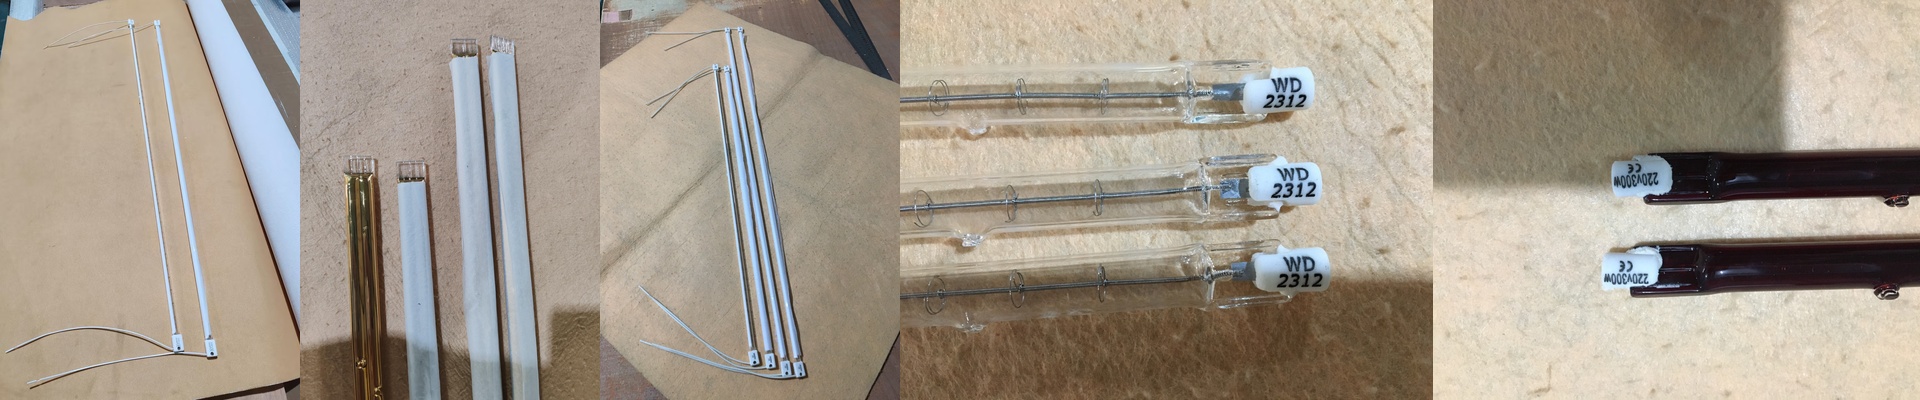
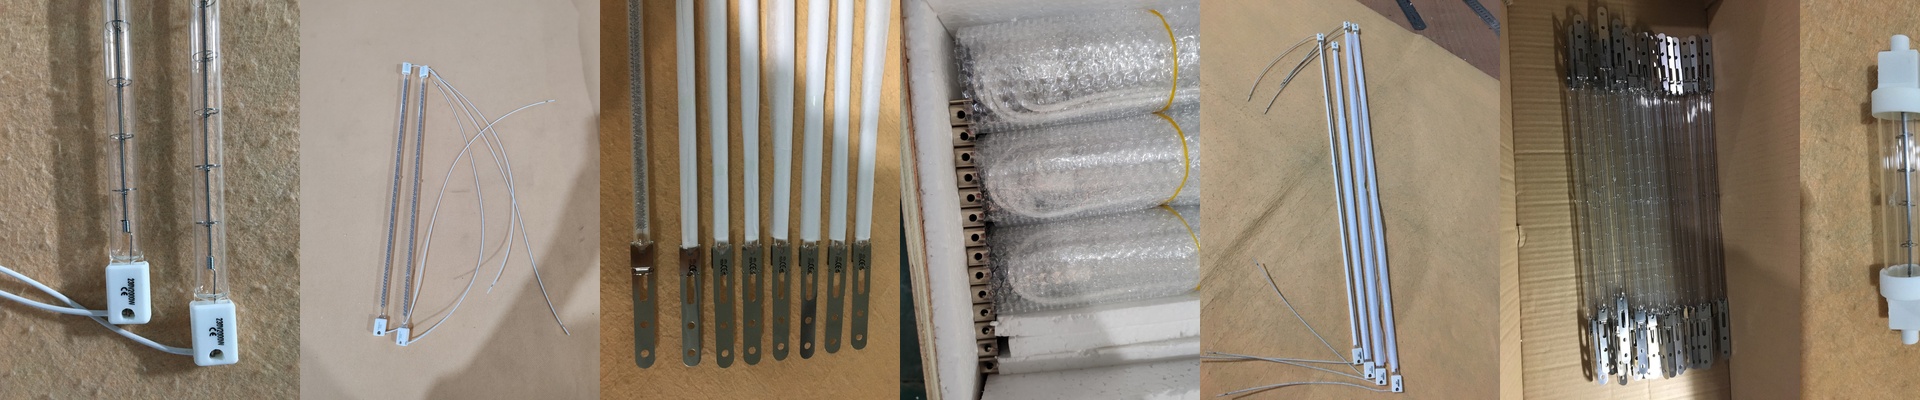
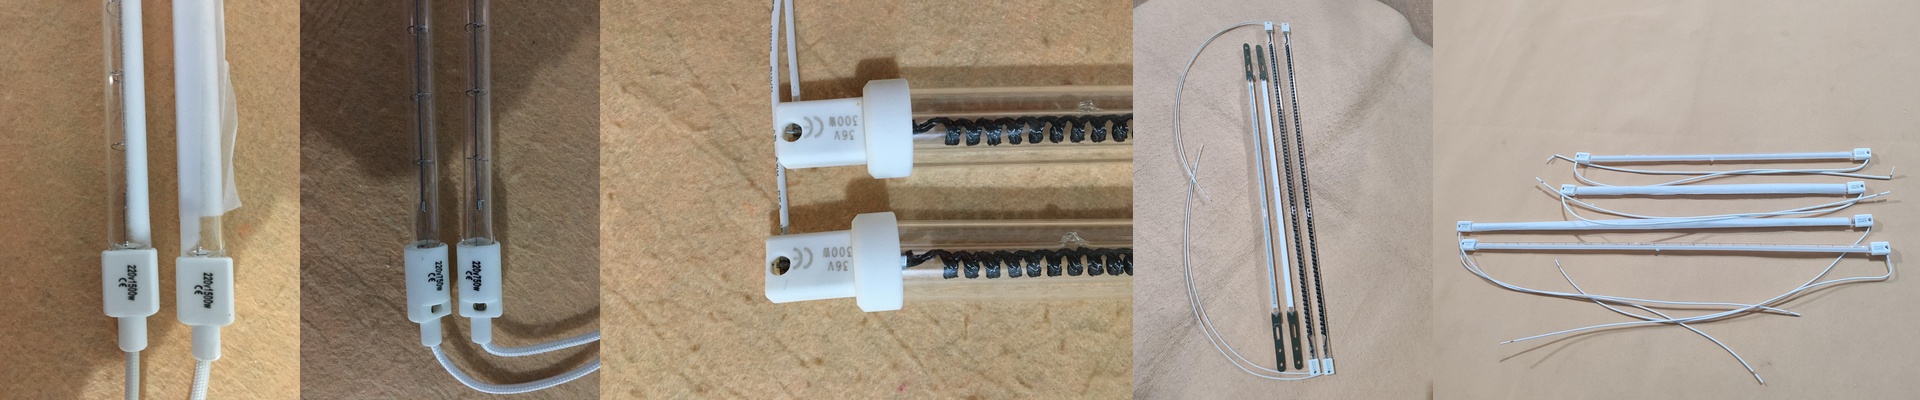
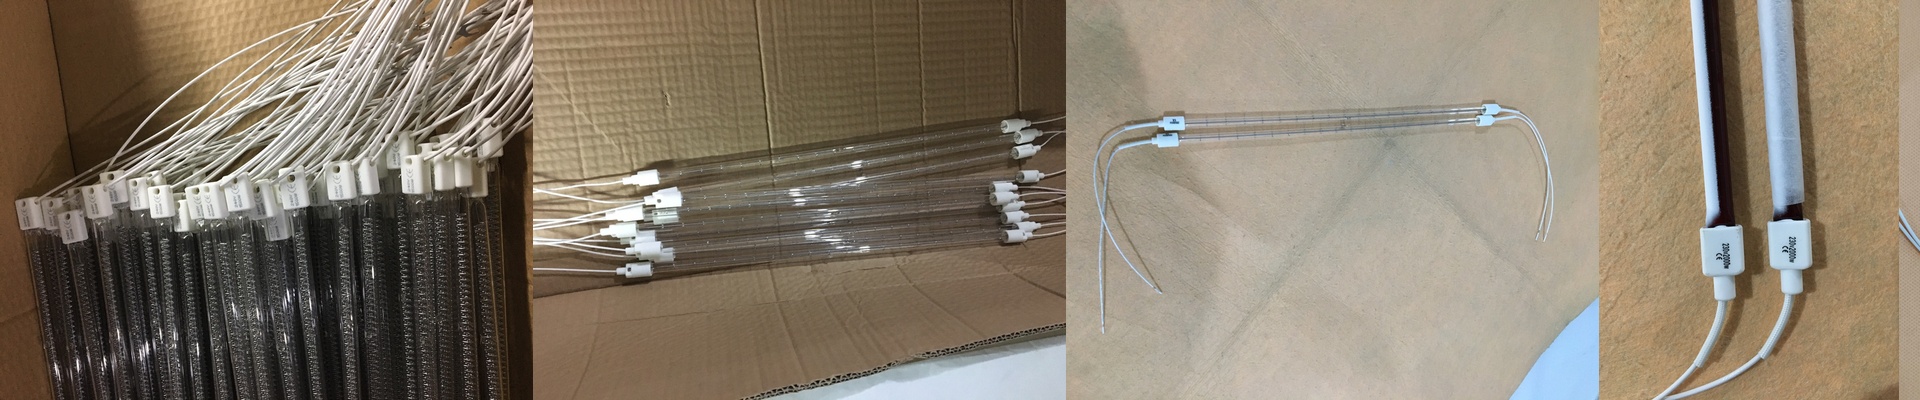
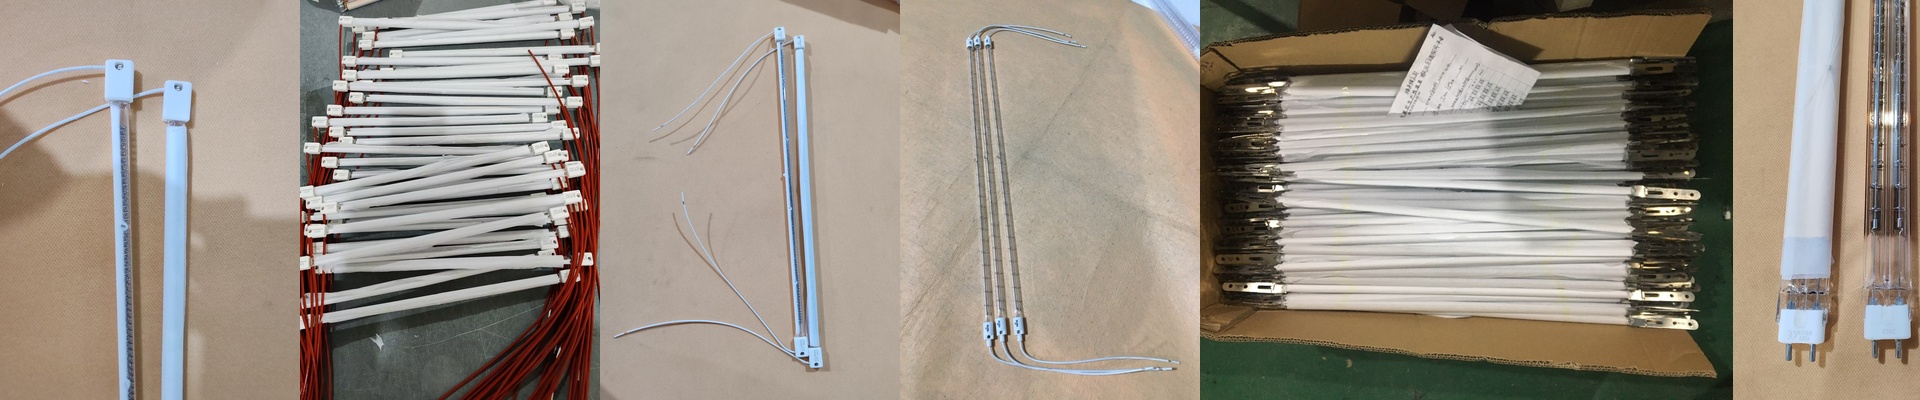
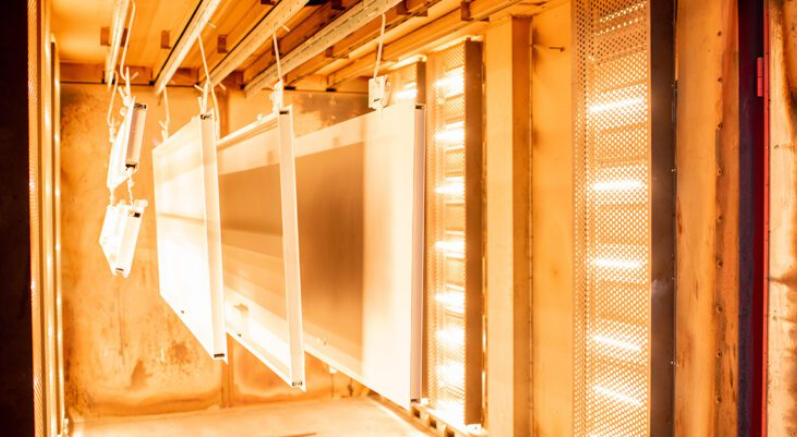
हम तो ऐसा ही करते हैं – ऊर्जा को सीधे धातु तक पहुँचाते हैं। उच्च-दक्षता वाले इन्फ्रारेड हीटरों के उपयोग से पाउडर को सीधे ही सुखाया जा सकता है। इससे सुखाने में लगने वाला समय 20 मिनट से घटकर लगभग 3 मिनट ही रह जाता है। यह तो बहुत बड़ा फर्क है!
उत्पादन की गति बढ़ाना
कन्वेक्शन विधि में तो हवा का ही उपयोग किया जाता है, जबकि इन्फ्रारेड विधि में विकिरण का ही उपयोग किया जाता है। हम ऐसे शॉर्ट-वेव एमिटरों का उपयोग करते हैं, जो पाउडर की परत को पार करके सीधे धातु की सतह तक पहुँच जाते हैं।
इससे धातु का अंदर से ही सुखाव हो जाता है। इस विधि से उत्पादन की गति बढ़ जाती है, और कारखाने का क्षेत्रफल भी कम हो जाता है। कल्पना कीजिए – 30 फीट लंबे हीटर की जगह 10 फीट लंबा इन्फ्रारेड टनल ही उपयोग में आ जाए। ऐसे में आपके कारखाने में और अधिक उत्पादन हो सकेगा।
चुनौतियाँ
यह तो आसान काम नहीं है… आपको धीमी गति से ऊर्जा प्रदान करने के बजाय उच्च-दक्षता वाली ऊर्जा का ही उपयोग करना होगा। इसके लिए आपके विद्युत पैनलों को इस उच्च ऊर्जा-खपत के लिए तैयार होना होगा। यदि आपकी वायरिंग पुरानी है, तो ऊर्जा ज्यादा होने पर फ्यूज टूट जाएँगे।
यह तो एक बड़ी समस्या है… मैं हमेशा ही सुझाव देता हूँ कि ऐसे उपकरणों के लिए अलग ही सर्किट बनाए जाएँ।
सही समाधान खोजना
इन्फ्रारेड विधि तो बहुत तेज है… लेकिन कभी-कभी यह बहुत ही तेज हो जाती है।
यदि आपके भागों में गहरी खाँचें या अलग-अलग मोटाई है, तो “हॉट स्पॉट” पैदा हो सकते हैं… ऐसी स्थिति में पाउडर के किनारे ही जल जाते हैं, जबकि अंदर का हिस्सा ठंडा ही रह जाता है। इसलिए एमिटरों की दूरी एवं कन्वेयर बेल्ट की गति के बीच संतुलन बनाना आवश्यक है।
हम तो ऐसी स्थितियों में हाइब्रिड विधि ही उपयोग में लाते हैं… पहले इन्फ्रारेड विधि से ही सुखाव किया जाता है, फिर उसे एक छोटे कन्वेक्शन जोन से गुजारकर सुनिश्चित किया जाता है कि सब कुछ समान रूप से ही सुख जाए। यही सबसे अच्छा तरीका है… ऐसे में भारी धातु टुकड़ों पर पाउडर फटने की समस्या नहीं होती।