Haciendo que las matemáticas funcionen: Curado por infrarrojos en el recubrimiento en polvo
Cuando se trabaja en un negocio con márgenes de ganancia bajos, los costos operativos son lo que realmente preocupan. La mayoría de las tiendas que conozco todavía utilizan esos enormes hornos de convección. En esencia, son calentadores gigantes que calientan toda la habitación solo para curar un pequeño número de piezas. Es un desperdicio.
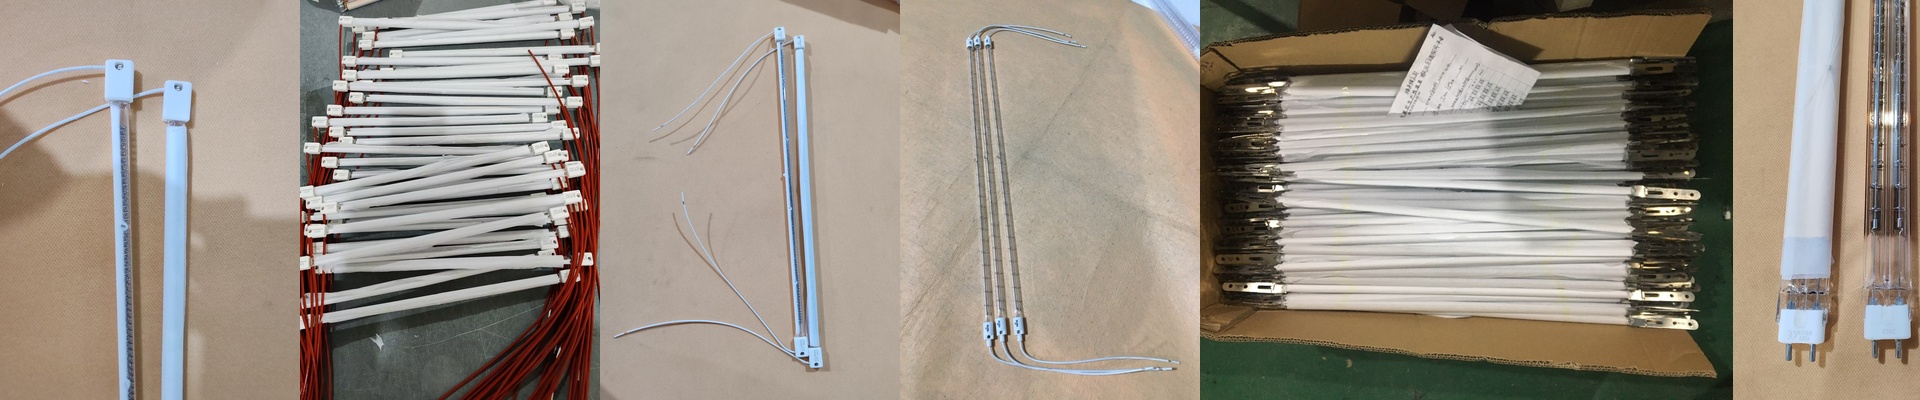
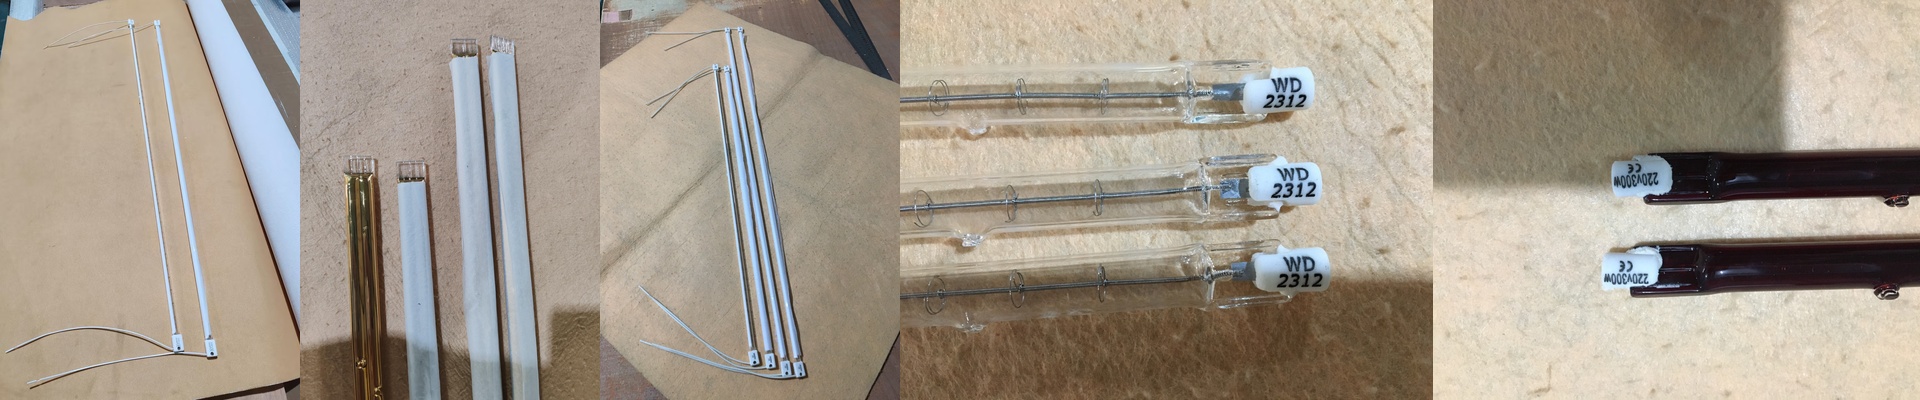
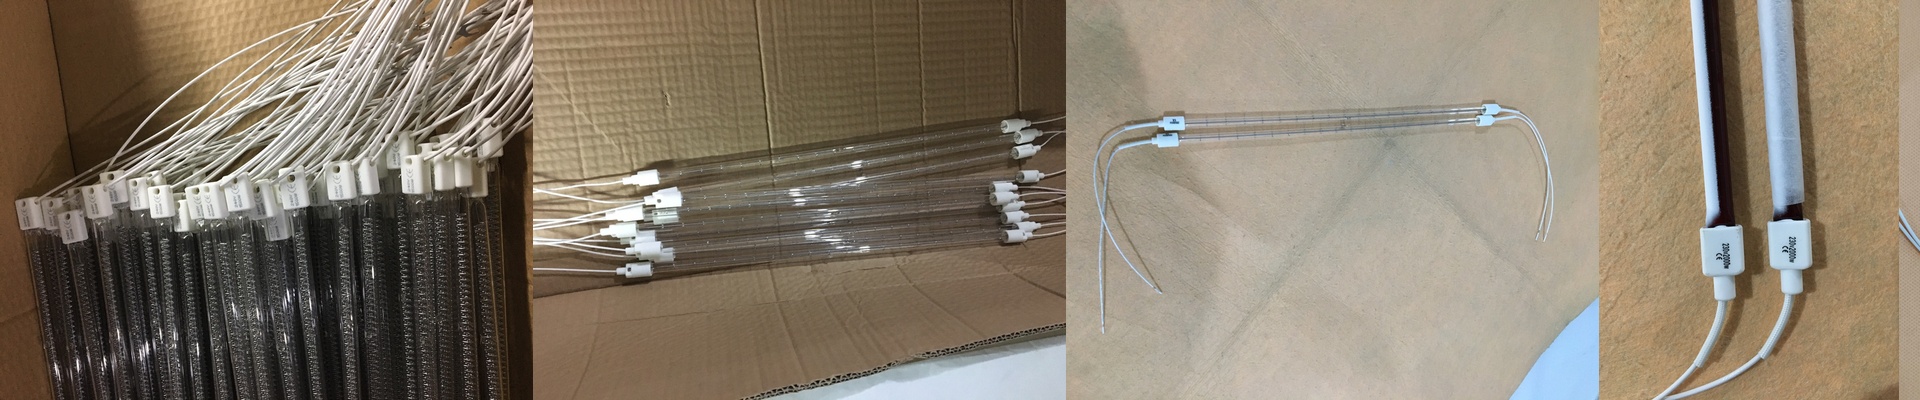
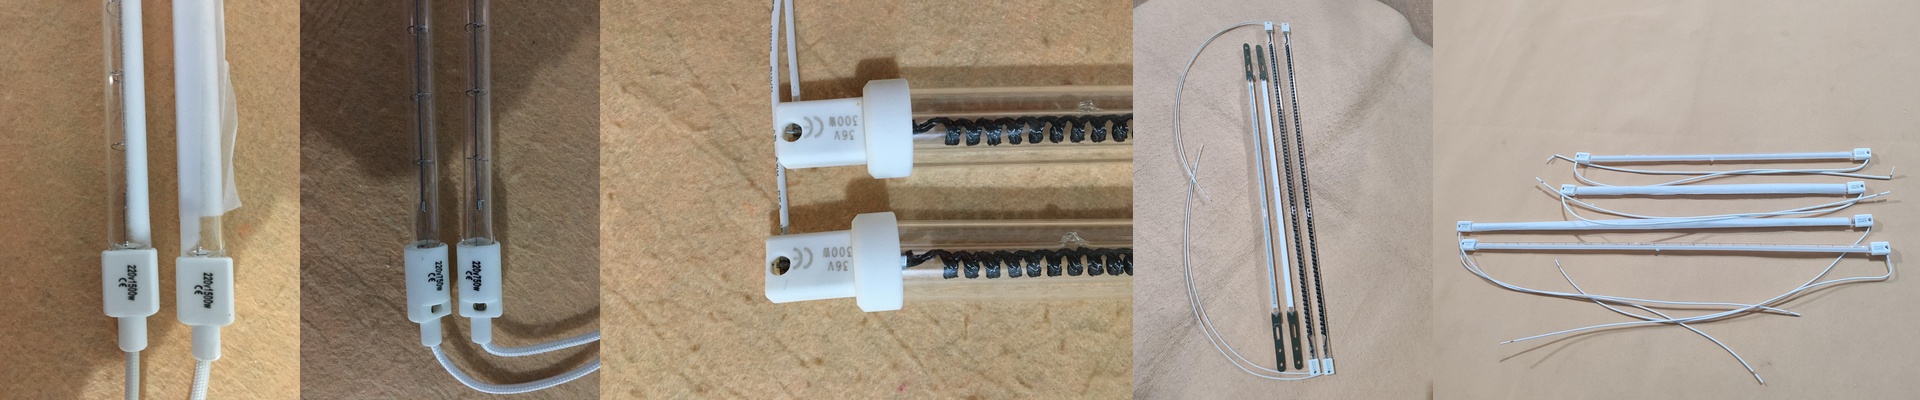
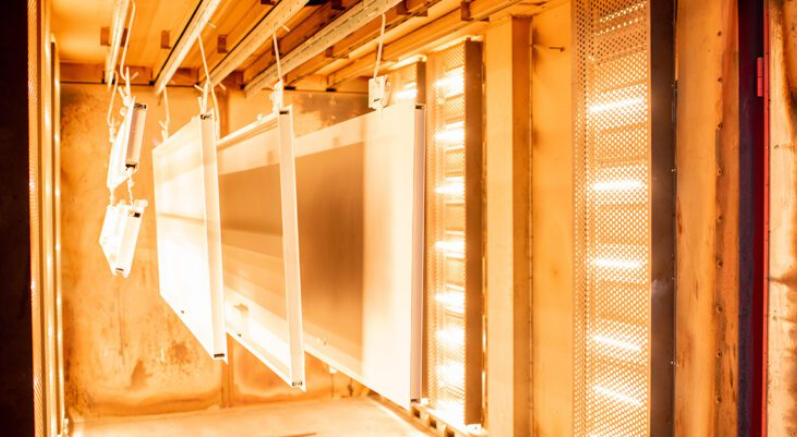
Nosotros hacemos las cosas de otra manera: acercamos el calor al metal directamente. El curado por infrarrojos de alta eficiencia actúa directamente sobre el polvo. Eso significa que el tiempo necesario para curar las piezas pasa de 20 minutos a aproximadamente 3 minutos. Eso representa una gran diferencia en el proceso de producción.
Mejorando la eficiencia en la línea de producción
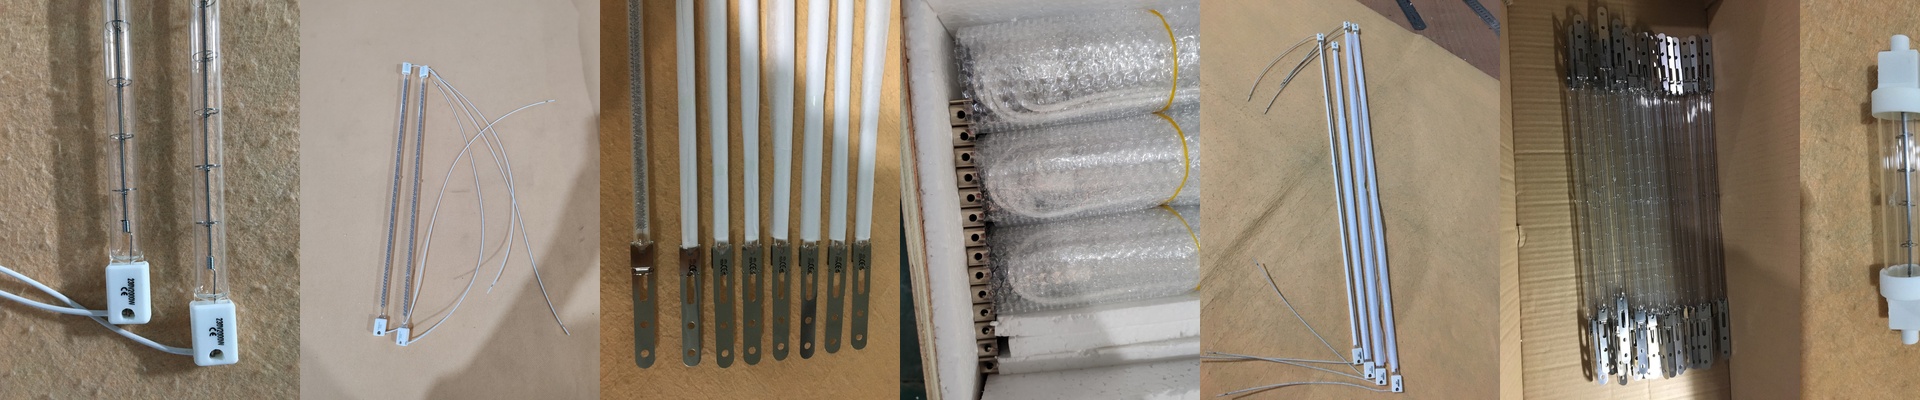
La convección consiste en mover el aire, pero el curado por infrarrojos utiliza radiación. Utilizamos emisores de ondas cortas que penetran directamente en la capa de polvo y actúan sobre la superficie del metal. De esta manera, el curado ocurre desde adentro hacia afuera. El resultado es un acabado más resistente y una línea de producción mucho más rápida. Además, se reduce el espacio ocupado por los equipos. Imagínese reemplazar un horno de 30 pies por un túnel de infrarrojos de 10 pies. De repente, tendrá mucho más espacio en su planta para instalar más líneas de producción.
Los desafíos
Claro, no será fácil. Está sacrificando un calor lento y constante por ráfagas de energía de alta intensidad. Esto significa que sus paneles eléctricos deben estar preparados para manejar ese alto consumo de energía. Si su instalación eléctrica es antigua, los disyuntores se apagarán en cuanto las luces alcancen su potencia máxima. Es un problema que no quiere tener. Siempre recomiendo utilizar circuitos dedicados para manejar el rápido encendido y apagado de esos elementos calefactores.
Encontrando el equilibrio perfecto
El curado por infrarrojos es rápido. Pero a veces, es demasiado rápido. Si sus piezas tienen grietas o diferentes espesores, podría haber “puntos calientes”. Es decir, el polvo se quema en los bordes antes de que las grietas se calienten. Se trata de encontrar el equilibrio entre la distancia entre los emisores y la velocidad de movimiento de la cinta transportadora.
Aquí está un truco que a menudo utilizamos: una configuración híbrida. Utilizamos el curado por infrarrojos para el curado inicial, y luego pasamos las piezas por una zona de convección para asegurarnos de que todo esté completamente uniforme. Es la mejor forma de evitar que el acabado se dañe en las piezas de acero de grosor considerable.