Matematiği İşe Koşmak: Toz Kaplamalarda Kızılötesi Isıtma
Düşük kar marjlı bir işletmede çalışırken, en büyük sorunlardan biri de yüksek giderlerdir. Tanıdığım çoğu atölye hâlâ devasa konveksiyon fırınlarını kullanıyor. Bu fırınlar aslında devasa ısıtıcılar olup, sadece birkaç parçayı kurutmak için tüm odayı ısıtıyorlar. Bu da büyük bir israf demektir.
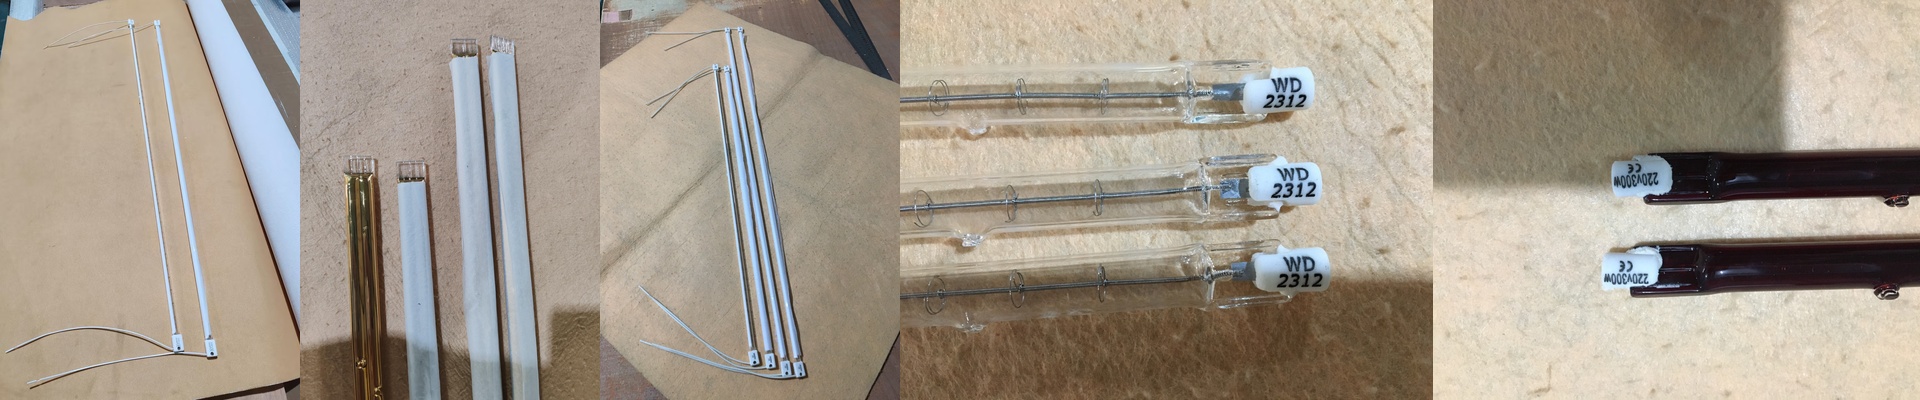
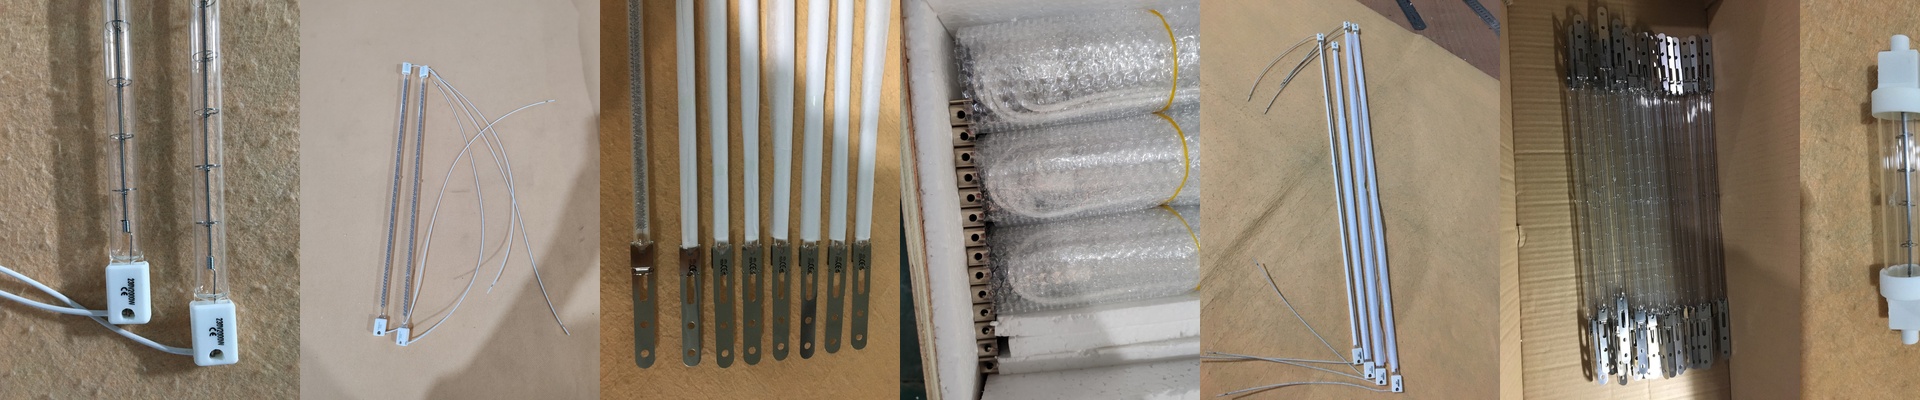
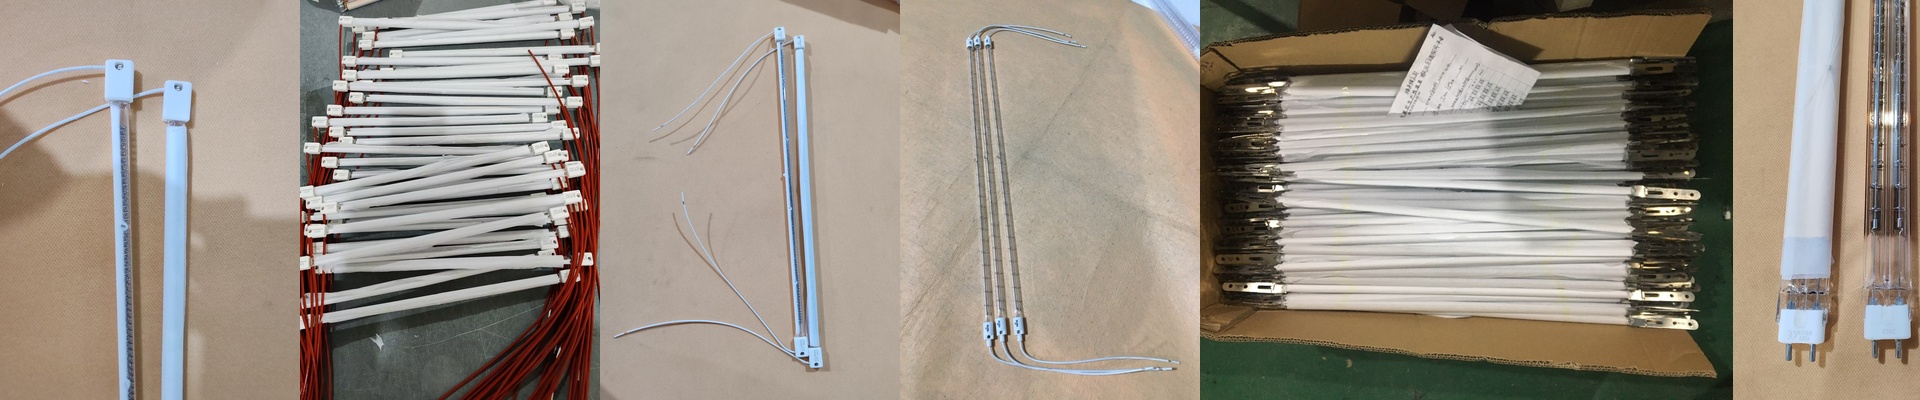
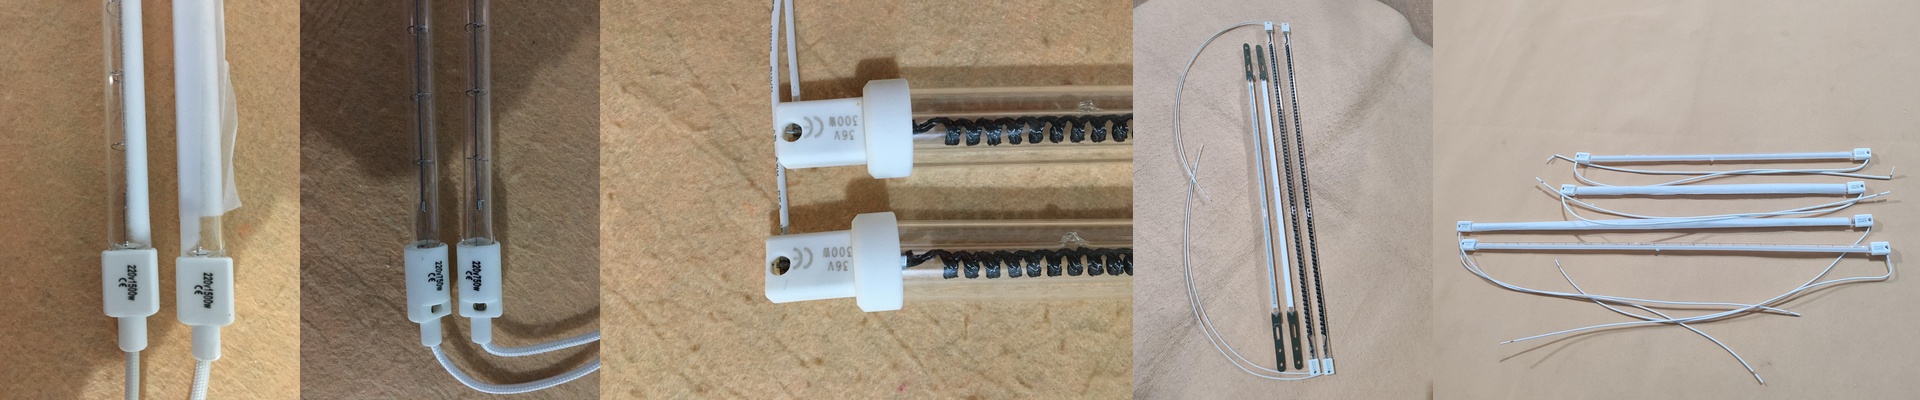
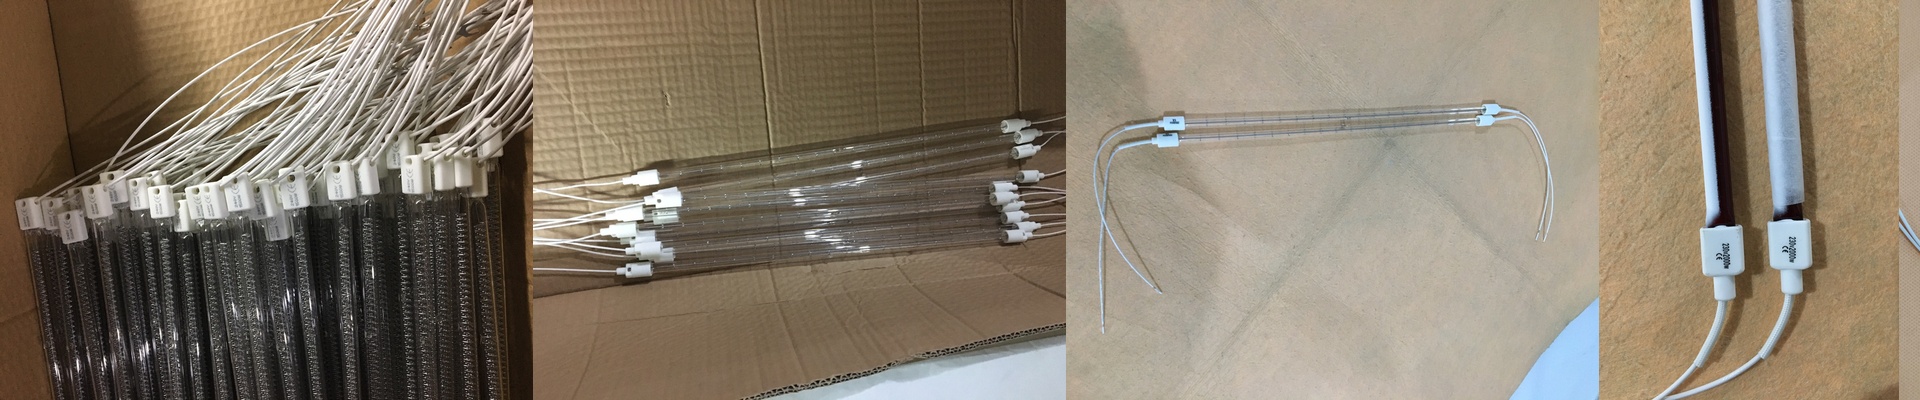
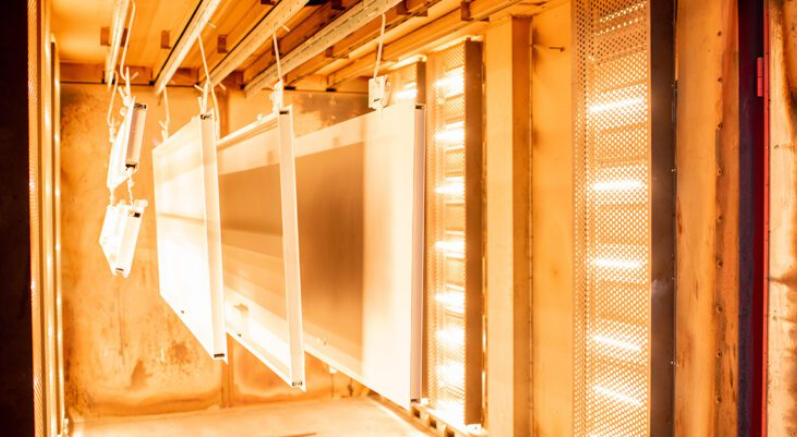
Biz ise ısıyı metale daha yakın bir noktaya getirerek farklı bir yöntem kullanıyoruz. Yüksek verimli kızılötesi ısıtma, tozu doğrudan etkiliyor. Böylece kuruma süresini 20 dakikadan yaklaşık 3 dakikaya düşürüyoruz. Bu da iş akışınızda büyük bir fark yaratıyor.
Hızlı Üretim İçin
Konveksiyon yönteminde hava hareketleri ön plandadır; ancak kızılötesi yönteminde radyasyon kullanılır. Kısa dalga boylu ışınlar, toz tabakasının içinden geçerek metal yüzeyine ulaşır. Böylece parça içten dışa doğru kurur. Sonuç olarak daha dayanıklı bir kaplama elde edilir ve üretim hızı artar. Ayrıca, kullanılan alan da azalır. 30 feet uzunluğundaki bir fırının yerine 10 feet uzunluğunda bir kızılötesi tünel kullanmak, atölyenizin daha fazla üretim hatlarına sahip olmasını sağlar.
Enerji Sorunları
Elbette bu işin bedava olduğunu söylemeyeceğim. Yavaş ve düzenli bir ısıtma yerine yüksek yoğunlukta enerji kullanılıyor. Bu da elektrik panolarının bu yüksek enerji talebine hazır olması gerektiği anlamına gelir. Eğer elektrik tesisatınız eskiyse, lambalar tam güçle çalıştığında sigortalar atabilir. Bu da istenmeyen bir durumdur. Ben her zaman, bu ısıtıcıların ne kadar hızlı açılıp kapanacağını yönetebilecek özel devreler kullanılmasını öneririm.
En İyi Çözüm
Kızılötesi ısıtma oldukça hızlıdır. Ancak bazen bu hız çok fazla olabiliyor. Eğer parçaların derin köşeleri veya farklı kalınlıkları varsa, “sıcak noktalar” ortaya çıkabilir. Bu durumda toz, kenarlarda yanmaya başlar. Bu yüzden ışınların ne kadar uzakta olduğu ile konveyörün ne kadar hızlı hareket ettiği arasında bir denge kurmak gerekiyor. Biz sık sık kullanılan bir yöntem olarak hibrit bir sistem kullanıyoruz: Önce kızılötesi ısıtma ile parçalar hızlıca ısıtılır, ardından her şeyin eşit şekilde ısındığından emin olmak için küçük bir konveksiyon bölgesinden geçirilir. Bu, kalın çelik parçalarda kaplamanın kabarmasını engellemenin en iyi yoludur.